
 English
 日本語
 Deutsch
Branchennachrichten
 Sep 04, 2026
 Gepostet von Administrator
Warum Präzisionsaluminiumgehäuse für ADAS-Lidar-Sensoren im Automobilbereich wichtig sind
Stirb rasante Beschleunigung des autonomen Fahrens und fortschrittlicher Fahrerassistenzsysteme (ADAS) hat die Lidar-Technologie an die Spitze der Automobilwahrnehmung gebracht. Während ein Großteil des technischen Schwerpunkts weiterhin auf Algorithmen auf Chipebene und optischem Design liegt, entscheidet oft ein ebenso entscheidender Faktor über den tatsächlichen Erfolg oder Misserfolg dieser Systeme: das Gehäuse, das sie schützt. Stirb Präzisionsgehäuse aus Aluminium ist kein passives Gehäuse; Es ist ein aktiver Faktor für thermische Stabilität, mechanische Integrität und dauerhafte Messgenauigkeit. In der anspruchsvollen Umgebung eines fahrenden Fahrzeugs, in der die Temperatur schwankt, Vibrationen konstant sind und Verunreinigungen unvermeidbar sind, hat das Gehäuse direkten Einfluss auf die Lebensdauer des Sensors und die Datentreue. In diesem Artikel werden die strukturellen, thermischen und fertigungstechnischen Aspekte untersucht, das Aluminium zum Material der Wahl für Lidar-Gehäuse in der Automobilindustrie machen, und umreißt die wichtigsten Parameter, die Ingenieure und Beschaffungsexperten bei der Beschaffung kundenspezifischer Lösungen berücksichtigen müssen. Wir gehen über das Allgemeine hinaus und befassen uns mit konkreten Leistungsschwellenwerten, Prozessfähigkeiten und den Fehlern, die ansonsten gut konzipierte Wahrnehmungssysteme gefährden.
Kernrollen von Aluminiumgehäusen in ADAS-Lidar-Systemen
Die funktionalen Anforderungen an ein ADAS-Lidar-Gehäuse gehen weit über den einfachen physischen Schutz hinaus. In modernen Automobilarchitekturen muss das Gehäuse fünf wichtige Rollen gleichzeitig erfüllen.
Mechanischer Schutz und strukturelle Integrität
An der Außenseite des Fahrzeugs oder hinter den Stoßstangen montierte Lidar-Sensoren sind ständigen Straßenvibrationen, Steinschlägen und gelegentlich kleineren Kollisionen ausgesetzt. Das Gehäuse muss diese mechanischen Belastungen aufnehmen und verteilen, ohne Verformungen auf die interne optische Bank zu übertragen. Ein Star Präzisionsgehäuse aus Aluminium Hält die Ausrichtung der Sender- und Empfängerelemente aufrecht und stellt sicher, dass die ausgesendeten Laserimpulse und die zurückkehrenden Echos präzise ausgerichtet bleiben. Selbst mikroskopische Verschiebungen in dieser Ausrichtung können die Genauigkeit der Punktwolke beeinträchtigen und die Objekterkennung und -klassifizierung bei Autobahngeschwindigkeiten beeinträchtigen.
Wärmemanagement
Lidar-Subsysteme erzeugen erhebliche Wärme, insbesondere die Laserdioden und die zugehörige Antriebselektronik. Die hohe Wärmeleitfähigkeit von Aluminium (ca. 205 W/m·K für gängige Legierungen wie 6061) ermöglicht eine effiziente Wärmeverteilung und -ableitung an die Umgebungsluft oder an das aktive Kühlsystem eines Fahrzeugs. Ohne ordnungsgemäßes Wärmemanagement können die Innentemperaturen über den sicheren Betriebsbereich empfindlicher Komponenten hinaus ansteigen, was zu Wellenlängendrift bei Lasern, erhöhtem Dunkelstrom in Fotodetektoren und schließlich zur Versagen von Lötverbindungen führt. Ein gut gestaltetes Automobil-Aluminiumgehäuse Integriert Kühlrippen, Wärmeleitpads oder sogar flüssige Kühlplatten, um die Verbindungstemperaturen innerhalb bestimmter Grenzen zu halten.
Umweltverträglichkeit und Korrosionsbeständigkeit
Automobilumgebungsspezifikationen erfordern in der Regel die Schutzart IP6K9K oder eine gleichwertige Schutzart und fordern Schutz vor Hochdruckwasserstrahlen, eindringendem Staub und chemischer Einwirkung (Streusalz, Bremsflüssigkeiten usw.). Aluminiumgehäuse sind mit Präzisionsbearbeitung kompatibel, um Labyrinthdichtungen und O-Ring-Nuten zu erzeugen, und das Material kann gemäß den hartanodisierten Typ-III-Spezifikationen eloxiert werden, wodurch eine keramikähnliche Oberfläche entsteht, die Abrieb und Korrosion widersteht. Diese Kombination aus Bearbeitbarkeit und Kompatibilität mit der Oberflächenbehandlung macht Aluminium viele Alternativen für den langfristigen Einsatz im Freien überlegen.
Dimensionsstabilität für optische Präzision
Die optische Ausrichtung eines Lidar-Sensors muss über einen Temperaturbereich von -40 °C bis 105 °C und über die gesamte Lebensdauer des Fahrzeugs hinweg eingehalten werden. Aluminiumlegierungen weisen bei entsprechender Vergütung ein geringes Kriechen und eine hohe Dimensionsstabilität auf. Der entscheidende Faktor ist jedoch die Fertigungsstoleranz: a Präzisionsgehäuse aus Aluminium Die Bearbeitung nach ISO 2768-f oder höher gewährleistet, dass Montagevorsprünge, Positionierungsstifte und optische Fenster mit einer Genauigkeit im Mikrometerbereich positioniert werden, wodurch die aktive Ausrichtung des Lidar vereinfacht und der Kalibrierungsaufwand in der Produktion reduziert werden kann.
Abschirmung gegen elektromagnetische Störungen (EMI).
In modernen Fahrzeugen gibt es zahlreiche HF-Emitter – Radar-, WLAN-, Mobilfunk- und V2X-Kommunikationssysteme. Das Aluminiumgehäuse empfängt als Faradayscher Käfig und dämpft externe elektromagnetische Felder, die andernfalls Rauschen in den empfindlichen analogen Frontends des Lidar verursachen könnten. Leitfähige Dichtungen und beschichtete Schnittstellen gewährleisten eine kontinuierliche Abschirmwirkung, eine Anforderung, die oft übersehen wird, bis bei Konformitätstests eine zeitliche Signalverschlechterung auftritt.
Warum Aluminium das bevorzugte Material für Lidar-Sensorgehäuse ist
Bei der Materialauswahl für Lidar-Gehäuse in der Automobilindustrie müssen Kompromisse zwischen Gewicht, thermischer Leistung, Herstellbarkeit und Kosten eingegangen werden. Aluminium erweist sich stets als das optimale Gleichgewicht und übertrifft Alternativen auf eine Weise, die sich direkt auf die Systemleistung auswirkt.
| Eigentum | Aluminium (6061-T6) | Zinklegierung (ZAMAK 3) | Kunststoff (PC ABS) |
|---|---|---|---|
| Wärmeleitfähigkeit (W/m·K) | 167 | 113 | 0.25 |
| Dichte (g/cm³) | 2.70 | 6.60 | 1.15 |
| Zugfestigkeit (MPa) | 310 | 280 | 55 |
| WAK (µm/m·°C) | 23.6 | 27.4 | 70-90 |
| Optionen für die Oberflächenbeschaffenheit | Eloxieren, Chromatieren, Lackieren | Beschichtung, Farbe | Farbe, Metallisierung |
Über diese quantitativen Kennzahlen hinaus bietet Aluminium praktische Vorteile bei der Massenproduktion. Das Material ist in einer Vielzahl von Härtegraden erhältlich, kann zur Verbesserung der Kornstruktur kalt extrudiert oder geschmiedet werden und unterstützt die Hochgeschwindigkeits-CNC-Bearbeitung mit hervorragender Spankontrolle. Für Prototypen und Vorserien kleinerer Stückzahlen ist Aluminium kostengünstig und lässt sich schnell iterieren. Bei mittleren bis hohen Stückzahlen amortisieren sich die Werkzeugkosten für Kaltfließpressen oder Präzisionsdruckguss über viele tausend Einheiten, was zu äußerst wettbewerbsfähigen Kosten pro Teil führt.
Ein oft übersehener Aspekt ist die galvanische Verträglichkeit mit anderen Automobilmaterialien. Bei ordnungsgemäßer Eloxierung oder Beschichtung kann Aluminium in der Nähe von Befestigungspunkten aus Stahl oder Magnesiumkomponenten ohne nennenswerte Korrosionsgefahr verwendet werden, sofern die richtigen Konstruktionspraktiken befolgt werden. Diese Kompatibilität vereinfacht die Montage und reduziert den Bedarf an komplexen Isolationsschichten.
Wichtige Herstellungsanforderungen für Aluminium-Lidar-Gehäuse in Automobilqualität
Produzieren eines Kundenspezifisches Aluminiumgehäuse für Lidar die den Haltbarkeitsstandards der Automobilindustrie entspricht, erfordert eine disziplinierte Prozesskontrolle über mehrere Dimensionen hinweg. Die folgende Tabelle fasst die kritischen Herstellungsparameter und ihre typischen Spezifikationen zusammen.
| Parameter | Typische Spezifikation | Verifizierungsmethode |
|---|---|---|
| Maßtoleranzen | ±0,05 mm bei kritischen Merkmalen | CMM, optischer Scanner |
| Ebenheit der optischen Schnittstelle | < 0,02 mm über 50 mm | Interferometer |
| Oberflächenrauheit (eloxiert) | Ra < 1,6 µm | Profilometer |
| Anodisierungsdicke (Typ III) | 25-50 µm | Wirbelstrom |
| Leckrate (Heliumtest) | < 1×10⁻⁵ mbar·L/s | Massenspektrometer |
| Überleben im thermischen Zyklus | -40 °C bis 105 °C, 500 Zyklen | Wärmekammer |
| Salzsprühbeständigkeit | ≥ 480 Stunden (ASTM B117) | Salzsprühkammer |
Prozessauswahl: Kaltfließpressen vs. CNC vs. Druckguss
Die Wahl des primären Herstellungsverfahrens beeinflusst maßgeblich die mechanischen Eigenschaften und die Kostenstruktur des Gehäuses. Wenn Kaltfließpressen auf die Geometrie anwendbar ist, entstehen im Vergleich zu Gussteilen Komponenten mit besserem Kornfluss, höherer Streckgrenze und verbesserter Ermüdungsbeständigkeit. Dieses Verfahren eignet sich besonders für zylindrische oder nahezu zylindrische Gehäuse mit integrierten Kühlfunktionen. Für komplexe Geometrien mit Hinterschnitten, dünnen Wänden oder mehreren inneren Hohlräumen bleibt die mehrachsige CNC-Bearbeitung aus Stangenmaterial oder vorgeformten Rohlingen der flexibelste Ansatz, obwohl der Materialabfall höher ist. Hochdruck-Druckguss bietet bei großen Stückzahlen (>50.000 Einheiten pro Jahr) die günstigsten Stückkosten, erfordert jedoch eine sorgfältige Konstruktion, um Porosität zu vermeiden und Druckdichtheit sicherzustellen. Ein hybrider Ansatz – die Verwendung kaltfließgepresster Vorformlinge mit Endbearbeitung – ist oft die optimale Lösung für mittlere Stückzahlen und kombiniert Materialeffizienz mit der Präzision von CNC-Operationen.
Oberflächenbehandlung und Korrosionsschutz
Aluminiumgehäuse für Automobile müssen einer rauen chemischen Umgebung standhalten, darunter Bremsflüssigkeiten, Kühlmittel und Lösungsmittel für die Scheibenwaschanlage. Die Standardlösung ist ein Schwefelsäure-Anodisierungsprozess, zyklisch gemäß MIL-A-8625 Typ II oder Typ III. Die Eloxierung vom Typ III (Hartbeschichtung) bietet eine hervorragende Verschleißfestigkeit und eine dielektrische Barriere. Eine zusätzliche Versiegelung mit Nickelacetat oder Heißwasserversiegelung schließt die poröse Anodenschicht minimiert und so das Risiko von Lochfraß. In Fällen, in denen eine elektrische Leitfähigkeit zum Fahrzeugchassis erforderlich ist, werden anstelle einer Eloxierung Chromatkonversionsbeschichtungen (gelb oder klar) vorgeschrieben. Das Verständnis der galvanischen Reihe und die Auswahl geeigneter Befestigungsmaterialien (z. B. passivierter Edelstahl) sind von entscheidender Bedeutung, um Bimetallkorrosion im Langzeitbetrieb zu vermeiden.
Fertigungsablauf für kundenspezifische Aluminium-Lidar-Gehäuse
Vom ersten Entwurf bis zur validierten Produktion folgt die Entwicklung eines maßgeschneiderten Aluminiumgehäuses einem strukturierten Qualifizierungsprozess. Das folgende Flussdiagramm veranschaulicht die wichtigsten Phasen.
Häufige Fallstricke bei der Beschaffung kundenspezifischer Lidar-Aluminiumgehäuse
Selbst gut ausgestattete Ingenieurteams können bei der Beschaffung kundenspezifischer Gehäuse kostspielige Fehler machen. Die folgenden Probleme werden häufig bei Projekten beobachtet, bei denen später Feldausfälle oder Produktionsverzögerungen auftreten.
Fallstrick 1: Vernachlässigung des Toleranzaufbaus
Die Festlegung individueller Merkmalstoleranzen ohne Durchführung einer statistischen Toleranzanalyse führt häufig dazu, dass Baugruppen die Anforderungen an die optische Ausrichtung nicht erfüllen. Beispielsweise kann sich bei einem Gehäuse mit drei kritischen Positionierungsflächen, die jeweils auf ±0,05 mm gehalten werden, im schlimmsten Fall ein Fehler von ±0,15 mm ansammeln, was für viele Lidar-Designs nicht akzeptabel ist. Die Lösung besteht darin, eine Monte-Carlo- oder RSS-Analyse durchzuführen und geometrische Bemaßungen und Toleranzen (GD&T) mithilfe von Bezugsrahmen festzulegen, die die tatsächliche Montagesequenz widerspiegeln.
Fallstrick 2: Unzureichendes thermisches Schnittstellendesign
Einige Designs sehen flache, glatte Oberflächen für Wärmeleitpads vor, ohne die Kompression der nachgiebigen Schicht und die Ebenheit des Gehäuses unter Last zu berücksichtigen. Mit der Zeit kann das Abpumpen der Wärmeleitpaste oder die Entspannung des Pads den Wärmewiderstand erhöhen und zur Bildung von Hotspots führen. Durch den Einbau eines kleinen erhabenen Vorsprungs oder einer flachen Tasche für Wärmeleitmaterialien kann die langfristige thermische Stabilität deutlich verbessert werden.
Fallstrick 3: Prozessfähigkeit außer Acht lassen
Ein Prototypenlieferant kann mithilfe eines langsamen, kostenintensiven Prozesses (z. B. 5-Achsen-CNC mit umfangreicher manueller Nachbearbeitung) hervorragende Muster herstellen. Bei der Umstellung auf eine Produktionslinie mit hohem Volumen kann es jedoch sein, dass die Prozessfähigkeit (Cpk) für kritische Abmessungen nicht erreicht wird. Eine gemeinsame Zusammenarbeit mit dem Vertragshersteller zur Bewertung seiner Prozesskontrollpläne und Messsystemanalyse (MSA) ist unerlässlich. Die Anforderung eines Produktionsvalidierungsplans mit statistischen Daten in der Vorproduktionsphase kann eine spätere kostspielige Neuqualifizierung verhindern.
Fallstrick 4: Missachtung der Einhaltung von Umweltvorschriften
Automobilhersteller fordern zunehmend die Einhaltung der REACH-, RoHS- und ELV-Richtlinien. Für einige Oberflächenveredelungen, beispielsweise Konversionsbeschichtungen auf der Basis von sechswertigem Chrom, gelten Einschränkungen. Durch die Spezifizierung dreiwertiger Chrom- oder nickelfreier Eloxierungsalternativen zu Beginn der Entwurfsphase werden Materialänderungen in letzter Minute vermieden, die sich auf Form, Passform oder Funktion auswirken könnten.
Unsere Erfahrung nach wenden die erfolgreichsten Lidar-Housing-Projekte mindestens 20 % der Entwicklungszeit für Prozessvalidierung und Tests auf. Diese Investition zahlt sich durch geringere Garantieansprüche und eine verbesserte Zuverlässigkeit vor Ort um ein Vielfaches aus.
Maßgeschneiderte Lösung von CNLongto
CNLongto ist auf die Entwicklung und Produktion hochpräziser Aluminiumkomponenten für kritische Automobil-Sensoranwendungen spezialisiert. Unsere Fähigkeiten umfassen den gesamten Lebenszyklus eines Kundenspezifisches Aluminiumgehäuse für Lidar Von der Design-for-Manufacturability-Analyse über Rapid Prototyping bis hin zu Produktionsläufen mittlerer und hoher Stückzahlen.
Wir bieten interne Dienstleistungen an, darunter Kaltfließpressen, 4- und 5-Achsen-CNC-Bearbeitung, Oberflächenanodisierung (Typ II und Typ III) sowie umfassende Qualitätsprüfung mit KMG und optischen Messsystemen. Unser Ingenieurteam arbeitet direkt mit Kundenzeichnungen zusammen, um Geometrien für die Stellbarkeit zu optimieren und gleichzeitig die funktionalen Anforderungen der optischen und elektronischen Subsysteme zu wahren. Wir unterstützen sowohl OEM- als auch ODM-Modelle und führen für jeden Produktionslos eine starke PPAP-Dokumentation durch. Unabhängig davon, ob Ihr Projekt einen Pilotlauf mit geringem Volumen oder einen mehrjährigen Liefervertrag für großes Volumen erfordert, sind wir bereit, eine zuverlässige und kostengünstige Lösung bereitzustellen.
Entdecken Sie unsere Möglichkeiten im Bereich Präzisionsaluminiumgehäuse auf unserer Seite Produktübersichtsseite Um mehr über unsere Fertigungsstandards und Qualitätszertifizierungen zu erfahren.
Fazit und Aufruf zum Handeln
Die Präzisionsgehäuse aus Aluminium eines ADAS-Lidar-Sensors ist eine kritische Systemkomponente und kein Standardgehäuse. Es beeinflusst direkt die thermische Leistung, die optische Ausrichtung, die elektromagnetische Verträglichkeit und die langfristige Umweltbeständigkeit. Materialauswahl, Kontrolle des Herstellungsprozesses und strenge Validierung sind von entscheidender Bedeutung, um ein Gehäuse zu erhalten, das den anspruchsvollen Anforderungen des Automobileinsatzes gerecht wird. Durch die Fokussierung auf quantitative Spezifikationen, die verbundene Zusammenarbeit mit erfahrenen Fertigungspartnern und die Vermeidung von Fallstricken bei der Beschaffung können Ingenieurteams sicherstellen, dass ihr Lidar-System über den gesamten Fahrzeuglebenszyklus hinweg zuverlässige Wahrnehmungsdaten liefert.
Wenn Sie auf der Suche nach einem zuverlässigen, maßgeschneiderten Aluminiumgehäuse für Ihr ADAS-Lidar-Projekt sind, senden Sie uns Ihre Zeichnung und Spezifikationen für ein Angebot.
Unser Ingenieurteam überprüft Ihren Entwurf und gibt Feedback zur Herstellbarkeit, Toleranzoptimierung und Kostensenkungsmöglichkeiten.
Häufig gestellte Fragen
F1: Was ist die kritischste Toleranz für ein Lidar-Aluminiumgehäuse?
Die kritischste Toleranz ist typischerweise die Ebenheit und Position der optischen Schnittstellenebene, die sich direkt auf die Ausrichtung der Lasersender- und -empfängermodule auswirkt. Um eine gleichmäßige Strahldivergenz und Empfängerempfindlichkeit sicherzustellen, ist üblicherweise eine Ebenheit von weniger als 0,02 mm über die Montagefläche erforderlich.
F2: Warum wird Eloxieren gegenüber Lackieren für Lidar-Gehäuse im Automobilbereich bevorzugt?
Durch Eloxieren entsteht eine harte, keramikähnliche Oberflächenschicht, die fest mit dem Aluminiumsubstrat verbunden ist und im Vergleich zu Lack eine überlegene Abriebfestigkeit, Haftung und Korrosionsschutz bietet. Außerdem werden enge Maßtoleranzen eingehalten, da die Beschichtungsdicke gleichmäßig ist (typischerweise 25–50 µm für Typ III), wohingegen Farbschichten uneinheitlich sein können und bei mechanischer Belastung abplatzen oder sich ablösen können.
F3: Wie wirkt sich die Wahl der Aluminiumlegierung auf die Gehäuseleistung aus?
Die Auswahl der Legierung beeinflusst die Wärmeleitfähigkeit, Festigkeit und Bearbeitbarkeit. 6061-T6 ist aufgrund seiner ausgewogenen Eigenschaften die häufigste Wahl, während 6082-T6 eine etwas höhere Festigkeit für anspruchsvollere Strukturanwendungen bietet. Für Konstruktionen, die eine maximale Wärmeübertragung erfordern, können Legierungen wie 1050A oder 1100 (höhere Wärmeleitfähigkeit) in Betracht gezogen werden. Diese sind jedoch weicher und weniger fest und erfordern häufig dickere Wände.
F4: Können kaltfließgepresste Aluminiumgehäuse die gleichen Oberflächengüte erzielen wie CNC-bearbeitete Teile?
Kaltfließgepresste Teile haben ausschließlich eine Oberflächenbeschaffenheit, die mit gezogenem Material vergleichbar ist (Ra 1,6–3,2 µm). Für optische Dichtflächen oder kritische Passschnittstellen ist in der Regel eine Nachbearbeitung (z. B. Feindrehen oder Schleifen) erforderlich. Der Extrusionsprozess sorgt jedoch für eine bessere Kornstruktur und eine höhere Streckgrenze, wodurch die Anforderungen an die Wandstärke reduziert und die Ermüdungsbeständigkeit verbessert werden können.
F5: Was ist die typische Vorlaufzeit für einen kundenspezifischen Prototyp eines Aluminiumgehäuses?
Für einen standardmäßigen CNC-gefrästen Prototyp ohne komplexe Oberflächenbehandlungen liegen die Lieferzeiten zwischen 2 und 4 Wochen. Dazu gehören die Materialbeschaffung, die Bearbeitung und die grundlegende Qualitätsprüfung. Wenn eine Eloxierung oder eine andere Oberflächenveredelung erforderlich ist, fügen Sie weitere 3 bis 5 Arbeitstage hinzu. Bei kaltgepressten Prototypen erhöht sich die Vorlaufzeit aufgrund der Werkzeugherstellungszeit auf 6 bis 8 Wochen, dies ist jedoch in der Regel eine einmalige Investition.
Empfohlene Produkte
-
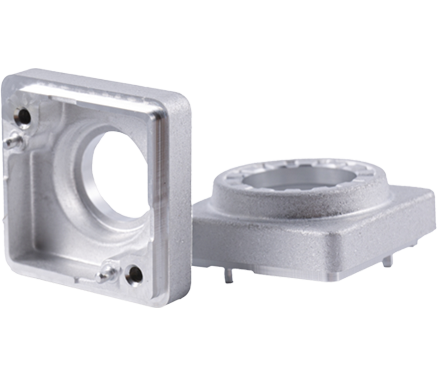
Aluminiumgehäuse für Fahrzeugkameras
Material: Al1070, zuverlässige Reinheit sorgt für eine hervorragende Wärmeableitung des Produkts, was die Zuverlässigkeit und Stabilität des Laserschweißens auf Kundenseite gewährleisten kann.
CNC: Zuverlässigkeit der Bearbeitung und Spanntechnik.
Entwicklung: Produkttoleranz und Passform; Strukturdesign;
PPM: Stabilität und Konsistenz der Produktqualität;
-
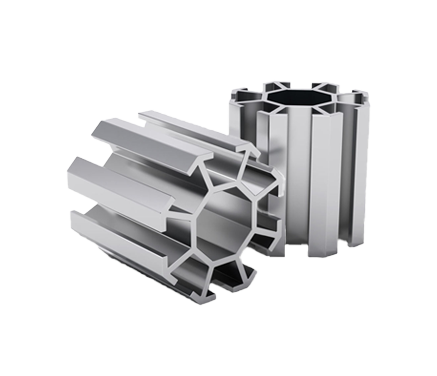
Aluminium-Kaltfließpressen
Energieeffizient und umweltfreundlich, mit hoher Produktionseffizienz, hoher Produktpräzision und sparsamem Rohstoffverbrauch.
Prozess: 1. Strangpressen, 2. Ablängen, 3. Schleifen, 4. Kaltumformen, 5. Magnetpolieren, 6. CNC-Bearbeitung, 7. Ultraschallreinigung, 8. Vollständige Inspektion und Verpackung.
-
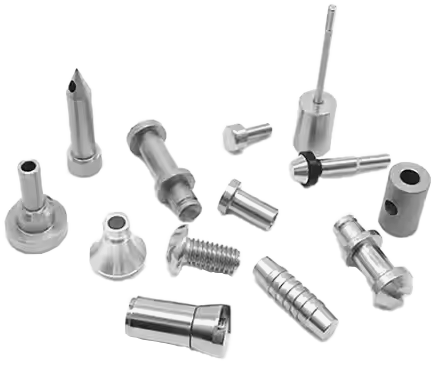
Aluminium-Kaltumformteile
Die Oberflächenrauheit des Produkts ist gering, und der Verfestigungseffekt der Umformung erhöht zusätzlich die Festigkeit des Produkts.
-
Tel-nummer
+86-0572-2210226Telefonnummer
+86-13819283977 +86-13655726561 +86-13567228000Adresse
Gebäude B, Industriepark für Innovation und Unternehmertum, Nr. 288, Yansan Road, Stadt Huzhou, Provinz Zhejiang, ChinaQrCode
-
Schnelllinks
Home Produkte Über uns Fähigkeiten Branchen Nachrichten Kontakt -
Erkunden
Aluminiumgehäuse für Fahrzeugkameras Aluminium-Kaltfließpressen Aluminium-Kaltumformteile -
KONTAKT AUFNEHMEN