
 English
 日本語
 Deutsch
Branchennachrichten
 Sep 11, 2026
 Gepostet von Administrator
Warum kaltfließgepresste Aluminiumkomponenten andere Herstellungsmethoden für Robotik und Drohnen übertreffen
Kaltfließpressen verstehen: Die Grundlage der modernen Roboterfertigung
Die Robotik- und Drohnenindustrie steht vor einer anhaltenden Herausforderung: Komponenten müssen leicht, stabil, thermisch effizient und in großem Maßstab ohne Kompromisse bei der Präzision herstellbar sein. Jedes eingesparte Gramm Strukturgewicht führt zu verbesserter Geschwindigkeit, Batterieeffizienz und dynamischer Leistung. Jeder Mikrometer Toleranzabweichung wirkt sich durch den Zusammenbau aus und wirkt sich auf den Sitz der Verbindung, die Motorausrichtung und die Integrität des Sensorgehäuses aus.
Hier ist Kaltfließpressteile aus Aluminium sich als transformative Fertigungslösung herausstellen. Im Gegensatz zum herkömmlichen Warmfließpressen oder der subtraktiven CNC-Bearbeitung entstehen beim Kaltfließpressen endkonturnahe Teile mit kaltverfestigter Festigkeit, außergewöhnlicher Oberflächenbeschaffenheit und Dimensionsstabilität – und das alles bei gleichzeitiger Minimierung von Materialverschwendung und Kosten pro Einheit bei Produktionsmengen.
Für Ingenieure und Beschaffungsspezialisten, die Fertigungspartner für Roboterplattformen bewerten, ist das Verständnis des Kaltfließpressverfahrens, seiner technischen Vorteile und die Beurteilung der Lieferantenfähigkeiten für den Projekterfolg von entscheidender Bedeutung.
Was ist Kaltfließpressen und wie unterscheidet es sich von der herkömmlichen Metallumformung?
Der Kaltfließpressprozess erklärt
Beim Kaltfließpressen handelt es sich um einen Metallumformprozess, der bei Raumtemperatur oder leicht erhöhten Temperaturn durchgeführt wird und bei dem ein sorgfältig vorbereiteter Aluminiumrohling unter extremem Druck durch eine Präzisionsmatrize gepresst wird. Der Prozess unterscheidet sich grundlegend vom Warmfließpressen, bei dem der Barren vor dem Formen auf 400–500 Grad Celsius erhitzt werden muss.
Der typische Kaltfließpress-Arbeitsablauf für Robotik- und Drohnenkomponenten folgt diesen Phasen:
- Extrusion des Grundmaterials in Blockform
- Zuschnitt auf präzises Ausgangsgewicht
- Grobes Schleifen, um Zunder zu entfernen
- Kaltfließpressen durch Präzisionswerkzeuge
- Magnetisches Schleifen zur inneren Gratentfernung
- CNC-Bearbeitung für kritische Merkmale und enge Toleranzen
- Ultraschallreinigung zur Entfernung aller Verunreinigungen
- Vollständige Maß- und Oberflächenprüfung
- Schutzverpackung für den Versand
Hauptunterschiede zwischen Kalt- und Heißextrusion
| Charakteristisch | Kaltextrusion | Heißextrusion |
|---|---|---|
| Temperature | Raumtemperatur oder 150-200 C | 400-500 °C |
| Oberflächenbeschaffenheit | Überlegen; minimale Oxidation | Gut; erfordert eine Entkalkung |
| Maßtoleranz | Plus/minus 0,1 mm typisch | Plus/minus 0,2–0,3 mm typisch |
| Mechanische Festigkeit | Hoch (Kaltverfestigung) | Mäßig (Rekristallisation) |
| Kornstruktur | Fein, auf die Teilegeometrie ausgerichtet | Gröber, weniger gerichtet |
| Thermische Eigenschaften | Hervorragend (keine Kornvergröberung) | Gut (einige Eigenschaftsunterschiede) |
Der Kaltverfestigungseffekt beim Kaltfließpressen ist insbesondere für Robotikanwendungen von Bedeutung. Während das Aluminium unter Druck durch die Matrize gedrückt wird, verfeinert sich die Kornstruktur und passt sich der Geometrie des Teils an. Dadurch entstehen kontinuierliche Lastpfade, die Ermüdungserscheinungen standhalten und die zyklische Leistung verbessern – wichtig für Gelenke und Verbindungen, die Millionen von Bewegungszyklen ausgesetzt sind.
Entscheidende Leistungsvorteile für Robotik- und Drohnenanwendungen
Verhältnis von Festigkeit zu Gewicht: Der grundlegende Treiber
Aluminiumlegierungen besitzen einen inhärenten Dichtevorteil gegenüber Stahl – etwa ein Drittel des Gewichts bei gleichbleibender struktureller Steifigkeit. Kaltfließpressen verstärkt diesen Vorteil, indem es Materialverschwendung eliminiert und die Kornausrichtung optimiert. Ein humanoider Roboterarm aus kaltfließgepresstem Aluminium kann die gleiche Tragfähigkeit wie ein Stahläquivalent erreichen und gleichzeitig die Komponentenmasse um 60–70 % reduzieren, was direkt Folgendes verbessert:
- Motoreffizienz- und Drehmomentanforderungen
- Batterieautonomie und Flugzeit für Drohnen
- Dynamische Geschwindigkeits- und Beschleunigungsfähigkeit
- Gelenklagerlebensdauer und mechanische Langlebigkeit
- Gesamtzuverlässigkeit der Plattform bei Dauerbetrieb
Maßgenauigkeit und Montagepassung
Robotiksysteme erfordern eine außergewöhnliche Dimensionskonsistenz. Motorhalterungen müssen auf 0,05 mm genau ausgerichtet sein, um Unrundheit der Welle und Probleme mit der Lagervorspannung zu vermeiden. Gelenkgehäuse erfordern Bohrungstoleranzen von plus/minus 0,02 mm, um eine reibungslose Gelenkbewegung zu gewährleisten. Sensorgehäuse benötigen Hohlraumtiefen mit einer Genauigkeit von 0,03 mm, damit die Komponenten bündig sitzen.
Kaltfließpressen liefert diese Toleranzen im geformten Zustand ohne Nachbearbeitung und erreicht in Kombination mit präziser CNC-Bearbeitung eine Wiederholgenauigkeit von plus/minus 0,02 mm über Produktionsläufe von Millionen von Teilen hinweg. Diese Konsistenz eliminiert Montageschwankungen, reduziert Nacharbeiten und gewährleistet den Erfolg der Montage im ersten Durchgang.
Oberflächenbeschaffenheit und Behandlungskompatibilität
Die durch Kaltfließpressen erzeugte glatte, oxidfreie Oberfläche eignet sich hervorragend zum Eloxieren und Pulverbeschichten. Im Gegensatz zu CNC-gefrästen Oberflächen mit gerichteten Werkzeugmarkierungen oder Druckgussoberflächen mit Mikroporosität nimmt kaltfließgepresstes Aluminium Oberflächenbehandlungen gleichmäßig an und erzeugt:
- Gleichbleibende Dicke und Härte des Eloxalfilms
- Einheitliches Farb- und Glanzbild
- Erhöhte Korrosionsbeständigkeit für Außen- und feuchte Umgebungen
- Verbesserte Verschleißfestigkeit für Schnittstellen mit hoher Reibung
- Reduzierte Kosten pro Teil aufgrund weniger Behandlungsiterationen
Materialeffizienz und Kostenökonomie
Beim Kaltfließpressen handelt es sich um einen endkonturnahen Prozess, d. h. das Teil verlässt die Matrize zu etwa 95 % nach Volumen. Die Materialausnutzung liegt bei über 95 %, verglichen mit 20–40 % bei der CNC-Bearbeitung aus massivem Knüppel. Dieser Effizienzvorteil wird im Produktionsmaßstab immer wertvoller:
| Herstellungsmethode | Materialnutzung | Kosten pro Einheit (1 Mio. Produktion) | Vorlaufzeit für die Werkzeugausstattung |
|---|---|---|---|
| Kaltextrusion | 95 Prozent | Niedrig | 8-12 Wochen |
| CNC-Bearbeitung | 20-40 Prozent | Hoch | 2-4 Wochen |
| Druckguss | 90 Prozent | Niedrig | 12-16 Wochen |
Wärmeleistung und Wärmeableitung
Motorsteuerungen, Batteriemanagementschaltungen und Hochleistungssensoren erzeugen Wärme, die zur Aufrechterhaltung der Betriebsstabilität abgeführt werden muss. Kaltfließgepresstes Aluminium behält die natürliche Wärmeleitfähigkeit des Materials bei – besser als bei druckgegossenen Alternativen –, da die kontinuierliche Kornstruktur nicht durch Gussporosität oder Segregation unterbrochen wird. Komponenten wie Motorhalterungsgehäuse und Batteriegehäuse können Rippen, Kühlrippen und Wärmepfade integrieren, die die Wärme effektiv an die Umgebung übertragen.
Kritische Anwendungen in humanoiden Robotersystemen
Strukturrahmen und tragende Skelette
Der Rumpf, die Hüfte und die Gliedmaßenrahmen humanoider Roboter fungieren als integrierte Lastpfade, die Kräfte von Motoren, Aktoren und externen Kontakten über eine dreidimensionale Struktur übertragen. Kaltfließgepresstes Aluminium bietet:
- Hohe Steifigkeit bei minimaler Durchbiegung bei dynamischer Belastung
- Ermüdungsbeständigkeit für Millionen von Gangzyklen und Bewegungsabläufen
- Dimensionsstabilität für präzise Sensormontage und -kalibrierung
- Designflexibilität zur Integration von Kühlkanälen, Kabelführung und modularen Schnittstellen
Gelenkgehäuse und Aktuatorgehäuse
An jedem Gelenkpunkt – Schulter, Ellenbogen, Handgelenk, Hüfte, Knie, Knöchel – muss ein Gehäuse Motoren, Getriebe und Sensoren schützen und gleichzeitig eine reibungslose Bewegung ermöglichen. Hier zeichnet sich die Kaltfließpressung aus, weil:
- Enge Toleranzen sorgen für eine gleichmäßige Lagervorspannung und eine gleichmäßige Drehung
- Komplexe Innengeometrien (Bohrungen, Taschen, Kühlkanäle) werden in einem einzigen Presszyklus geformt
- Die hervorragende Oberflächenbeschaffenheit reduziert Reibung und Verschleiß in den Lagerlaufbahnen
- Die eloxierte Oberfläche sorgt für Korrosionsbeständigkeit, wenn der Roboter im Freien oder in korrosiven Umgebungen betrieben wird
Arm- und Beinverbindungen
Verbindungselemente zwischen Gelenken müssen Bewegungen effizient übertragen und gleichzeitig das Gewicht minimieren. Kaltfließgepresstes Aluminium bietet:
- Optimierte Querschnitte, die die Festigkeit maximieren und gleichzeitig die Masse reduzieren
- Kontinuierlicher Kornfluss, der der Entstehung von Ermüdungsrissen bei Spannungskonzentrationen widersteht
- Präzise Lochpositionen für verschraubte Baugruppen ohne Unrundheit
- Leichtes Design, das den Stromverbrauch bei Bewegungsabläufen reduziert
Sensorgehäuse und Elektronikgehäuse
Bildverarbeitungssysteme, Trägheitsmesseinheiten (IMUs), Kraft-Momenten-Sensoren und Näherungsdetektoren erfordern Schutzgehäuse, die die Elektronik abschirmen und gleichzeitig den Sensorbetrieb ermöglichen. Kaltfließpressen ermöglicht:
- Präzisionshohlräume für Sensorhalterungen mit Ausrichtungsfunktionen
- Kabeleinführungsanschlüsse mit kontrollierten Toleranzen, um das Eindringen von Staub oder Feuchtigkeit zu minimieren
- Eloxierte Oberflächen, die Fingerabdrücken widerstehen und ihr ästhetisches Erscheinungsbild bewahren
- Schnelles Prototyping bis zur Validierung mit minimalen Werkzeugkosten im Vergleich zu anderen Verfahren
Batterie- und Energiemanagementgehäuse
Energiesysteme sind die lebenswichtigen Organe autonomer Roboter. Batteriegehäuse, Stromverteilungsmodule und Ladeschnittstellen müssen:
- Sorgen Sie für strukturelle Steifigkeit, um Verformungen bei Stoß- oder Druckbelastungen vorzubeugen
- Leiten Sie die Wärme von den Batteriezellen weg, um einen optimalen Temperaturbereich aufrechtzuerhalten
- Versiegelt gegen Feuchtigkeit und ermöglicht gleichzeitig ein Wärmemanagement
- Präzise Schnittstelle zu Anschlussblöcken und Steuerelektronik
Kaltfließgepresste Aluminiumgehäuse erfüllen alle diese Anforderungen und minimieren gleichzeitig das Gewicht, was die Batterielaufzeit verkürzen würde.
Greifer- und Endeffektorkomponenten
Robotermanipulatoren erfordern eine hohe Präzision beim Bewegen von Bauteilen. Greiferfinger, Handflächenbaugruppen und Handgelenkschnittstellen müssen:
- Halten Sie über Millionen von Greifzyklen hinweg enge Toleranzen ein
- Erreichen Sie glatte Oberflächen für zuverlässigen Sensorkontakt
- Korrosionsbeständig beim Umgang mit nassen oder korrosiven Materialien
- Unterstützen Sie eine schnelle Entwurfsiteration, während Greiferstrategien verfeinert werden
Exzellente Drohnen- und UAV-Komponenten durch Kaltfließpressen
Flugzeugzellen- und Chassis-Architektur
Der primäre Strukturkörper einer Drohne muss leicht, steif und stoßfest sein. Kaltfließgepresste Aluminiumprofile bieten:
- Optimale Querschnitte für Biege- und Torsionssteifigkeit ohne Gewichtseinbußen
- Nahtlose Integration von Befestigungspunkten für Motoren, Fahrwerk und Nutzlastsysteme
- Gleichbleibende Materialeigenschaften für vorhersehbare aerodynamische Stabilität
- Reparierbarkeit durch örtlich begrenzten Austausch beschädigter Abschnitte
Motorhalterungen und Schubübertragungsarme
Motoren und Propeller erzeugen erhebliche Vibrationen und Zentrifugalkräfte. Reittiere müssen:
- Richten Sie die Motorwellen innerhalb einer Rundlauftoleranz von 0,05 mm aus
- Absorbiert Vibrationen ohne harmonische Resonanz bei Betriebsfrequenzen
- Übertragen Sie Schublasten ohne Durchbiegung direkt auf die Flugzeugzelle
- Behalten Sie die Dimensionsstabilität während der gesamten Lebensdauer der Drohne bei
Kaltfließgepresstes Aluminium erreicht dies durch eine hervorragende Oberflächenqualität (minimaler Lagerverschleiß) und Kaltverfestigungsfestigkeit (Ermüdungsbeständigkeit unter zyklischer Belastung).
Kamera- und Sensor-Gimbal-Systeme
Kardanringe stabilisieren bildgebende Nutzlasten und hochpräzise Sensoren. Sie fordern:
- Maßgenauigkeit für gleichmäßige Rotation ohne Blockieren oder Spiel
- Reibungsarme Lagerflächen für präzise Positionierungskontrolle
- Leichtes Design zur Maximierung der kontrollierbaren Nutzlastkapazität
- Hervorragende Oberflächenbeschaffenheit beim Eloxieren, um Korrosion während des Betriebs zu verhindern
Fahrwerke und Aufprallabsorptionsstrukturen
Kufen und Fahrwerkssysteme schützen die Drohne bei Bodenkontakt und absorbieren Aufprallenergie. Kaltfließgepresstes Aluminium bietet:
- Hervorragende Energieaufnahme durch kontrollierte plastische Verformung
- Ermüdungsbeständigkeit bei Hunderten von Landungszyklen ohne Rissbildung
- Korrosionsbeständigkeit für Drohnen, die in Küsten- oder feuchten Umgebungen eingesetzt werden
- Schneller Austausch oder Reparatur im Schadensfall
Batteriefächer und Wärmemanagement
Batteriegehäuse müssen Stromversorgungssysteme sichern und gleichzeitig die Wärme von den Zellen ableiten. Kaltfließgepresste Gehäuse erreichen:
- Präzise Hohlraumabmessungen für festen Sitz des Akkupacks
- Integrierte Kühlrippen oder thermische Kontaktflächen
- Leichtbauweise zur Erhaltung der Flugausdauer
- Strukturelle Unterstützung, um ein Verschieben der Batterie während Flugmanövern zu verhindern
Kommunikations- und Antennengehäuse
HF-Module, GPS-Antennen und Telemetriesysteme erfordern Schutzgehäuse. Kaltfließpressen bietet:
- Präzise Abschirmhohlräume mit minimaler elektromagnetischer Störung
- Ausrichtung der Steckeranschlüsse für zuverlässige Signalübertragung
- Leichtes Design, das den Stromverbrauch für Kommunikationssysteme minimiert
- Robuste, wetterfeste Konstruktion für den Einsatz bei jedem Wetter
Vergleichende Analyse des Herstellungsprozesses
Kaltfließpressen vs. CNC-Bearbeitung von Billet
Die CNC-Bearbeitung aus massivem Aluminiumknüppel bietet maximale Designflexibilität und ist ideal für Prototypen und kundenspezifische Komponenten in kleinen Stückzahlen. Bei Produktionsmengen über 50.000 Einheiten sprechen die Wirtschaftlichkeit und Leistungsmerkmale jedoch deutlich für die Kaltfließpressung:
| Metrisch | Kaltextrusion | CNC-Bearbeitung |
|---|---|---|
| Materialverschwendung | 5 Prozent | 60-80 Prozent |
| Stückkosten bei 1 Mio. Volumen | 1,0x Grundlinie | 3,5-5,0x Grundlinie |
| Werkzeuginvestition | 40.000–80.000 USD | 0 USD |
| Zykluszeit pro Teil | 45-120 Sekunden | 10-30 Minuten |
| Oberflächenbeschaffenheit Ra | 0,4-0,8 Mikrometer | 0,2-0,4 Mikrometer |
| Mechanische Festigkeit | Hoch (work hardened) | Mäßig (Kornschnitt) |
Für ein Robotikunternehmen, das jährlich 2 Millionen Gelenkgehäuse herstellt, bedeutet die Umstellung von CNC-Bearbeitung auf Kaltfließpressen Einsparungen von über 5 Millionen US-Dollar bei gleichzeitiger Verbesserung der mechanischen Festigkeit und Produktionskonsistenz.
Kaltfließpressen vs. Druckguss
Beim Aluminiumdruckguss entstehen komplexe Endformteile mit hervorragender Oberflächengüte und die Kosten sind bei großen Stückzahlen wettbewerbsfähig. Für Robotikanwendungen bietet das Kaltfließpressen jedoch deutliche Vorteile:
- Hervorragende mechanische Eigenschaften: Durch kaltverfestigtes Kaltfließpressen werden Gussporosität und Entmischung vermieden
- Ermüdungsbeständigkeit: Durchgängige Kornstruktur verhindert Rissbildung an Fehlstellen
- Wärmeleitfähigkeit: Die Porosität des Druckgusses beeinträchtigt die Wärmeübertragung; Durch Kaltfließpressen bleibt die volle Wärmeleistung erhalten
- Schweißbarkeit: Kaltfließgepresstes Aluminium schweißt zuverlässig; Druckgusslegierungen neigen zur Porosität in den Schweißzonen
- Designflexibilität: Die Extrusionsgeometrie kann ohne Kompromisse beim Guss auf Festigkeit optimiert werden
Der Hybrid-Ansatz: Extrusion plus CNC
Moderne Fertigungsqualität kombiniert Kaltfließpressen mit präziser CNC-Bearbeitung. Der Arbeitsablauf ist:
- Kaltfließpressen nahezu endkonturnaher Teile mit 95 Prozent der endgültigen Geometrie
- Nur kritische Merkmale der CNC-Maschine: Motorbohrung, Gewindelöcher, Lagerflächen mit engen Toleranzen
- Erzielen Sie ein hervorragendes Festigkeits-Gewichts-Verhältnis bei reduzierter Bearbeitungszeit
- Minimieren Sie den Materialabfall auf weniger als 2 Prozent
- Liefern Sie Teile mit einem optimalen Verhältnis von Kosten, Festigkeit und Maßkontrolle
Dieser Hybridansatz ist der Industriestandard für die Massenfertigung von Robotik- und Drohnenkomponenten.
Auswahl von Aluminiumlegierungen für Robotik- und Luft- und Raumfahrtanwendungen
Verschiedene Aluminiumlegierungen bieten unterschiedliche Kombinationen aus Festigkeit, thermischen Eigenschaften, Verarbeitbarkeit und Kosten. Die Auswahl der richtigen Legierung ist entscheidend für die Komponentenleistung:
| Legierungsbezeichnung | Streckgrenze (MPa) | Wärmeleitfähigkeit | Schlüsselanwendungen |
|---|---|---|---|
| Al1070 (kommerziell rein) | 25-50 | Ausgezeichnet | Sensorgehäuse, Thermomanagementkomponenten, hochreine Elektronikgehäuse |
| 6061 Aluminium | 276 | Gut | Strukturrahmen, Motorhalterungen, Allzweckhalterungen |
| 6063 Aluminium | 215 | Gut | Komplexe Profile, Gehäuse, Kühlkörper, dekorative Komponenten |
| 7075 Aluminium | 505 | Mäßig | Hoch-load structural parts, landing gear, critical joints in high-stress drones |
| 2024 Aluminium | 324 | Mäßig | Drohnenkomponenten in Luft- und Raumfahrtqualität, hohe Ermüdungsbeständigkeit |
Legierungsspezifische Überlegungen
Al1070 wird für Anwendungen ausgewählt, die eine außergewöhnliche Wärmeleitfähigkeit und Laserschweißbarkeit erfordern. Sensorgehäuse profitieren von der Fähigkeit der Legierung, Wärme ohne Verformung von empfindlicher Elektronik abzuleiten. Die hohe Reinheit gewährleistet eine wiederholbare Schweißqualität, wenn Sensoren in größere Baugruppen integriert werden.
6061 und 6063 Legierungen sind Arbeitspferde der Robotikindustrie. 6061 bietet eine höhere Festigkeit und bessere Korrosionsbeständigkeit und eignet sich daher ideal für Strukturrahmen, die Außenumgebungen ausgesetzt sind. 6063 bietet eine hervorragende Extrudierbarkeit und Oberflächengüte und ermöglicht komplexe Profile mit hervorragender Ästhetik nach dem Eloxieren.
7075 ist die Hochleistungsoption und bietet eine mit Stahl vergleichbare Festigkeit bei einem Drittel des Gewichts. 7075 wird in Hochlastanwendungen wie Beinstrukturen großer humanoider Roboter oder Flugzeugzellenkomponenten von Schwerlastdrohnen eingesetzt und ermöglicht Konstruktionen, die mit Legierungen geringerer Festigkeit unmöglich wären.
2024 Die Legierung kombiniert hohe Festigkeit mit ausgezeichneter Ermüdungsbeständigkeit und ist damit die bevorzugte Wahl für Drohnenanwendungen in der Luft- und Raumfahrt sowie im Verteidigungsbereich, bei denen die Lebensdauer der Komponenten durch strenge Tests nachgewiesen werden muss.
Qualitätssicherung und Maßkontrolle in der Produktion
Kritische Qualitätsmetriken
| Qualitätsdimension | Messmethode | Typisches Ziel | Auswirkungen auf die Montage |
|---|---|---|---|
| Maßtoleranz | Koordinatenmessgerät (KMG) | Plus/minus 0,1 mm | Gewährleistet eine gleichmäßige Motorausrichtung und Lagervorspannung |
| Oberflächenrauheit | Profilometermessung (Ra) | 0,4-0,8 Mikrometer | Glatte Oberflächen reduzieren Reibung und Verschleiß an den Lagerschnittstellen |
| Zugfestigkeit | Materialprüfung anhand von Musterchargen | Legierungsspezifisches Minimum | Bestätigt die mechanische Leistung und den Sicherheitsfaktor des Designs |
| Härte | Härteprüfung nach Rockwell oder Vickers | Härtegrad H14-H18 | Gewährleistet eine Kaltverfestigungswirkung und Ermüdungsbeständigkeit |
| Porosität und Defekte | Visuelle Inspektion und Röntgen für kritische Teile | Keine sichtbaren Mängel | Verhindert Rissbildung und sorgt für Wärmeleitfähigkeit |
Prozessfähigkeit und Stabilität
Seriöse Hersteller halten die Fehlerraten pro Million Teile (PPM) für kritische Robotik- und Drohnenkomponenten unter 10. Dies erfordert:
- Statistische Prozesskontrolle (SPC) Überwachung aller Extrusionsparameter
- Vorbeugende Wartungspläne zur Minimierung von Werkzeugverschleiß und -drift
- 100-prozentige Maßprüfung von Erstmuster- und periodischen Produktionsmustern
- Rückverfolgbarkeitsdokumentation, die jede Komponente mit der Materialcharge und dem Extrusionslauf verknüpft
- Dokumentierte Korrekturmaßnahmen für alle außerhalb des Toleranzbereichs liegenden Bedingungen
Qualitätskontrolle der Oberflächenbehandlung
Eloxierungs- und Pulverbeschichtungsprozesse müssen kontrolliert werden, um ein einheitliches Erscheinungsbild und eine gleichbleibende Funktionsleistung sicherzustellen:
- Messung der Eloxalschichtdicke (ISO 2409 oder gleichwertig) zur Überprüfung des Korrosionsschutzes
- Prüfung der Farbgleichmäßigkeit über alle Produktionschargen hinweg
- Haftungsprüfung von Pulverlacken durch Gitterschnitt- oder Biegeversuche
- Salzsprühtest (ASTM B117) an beschichteten Proben zur Bestätigung der Korrosionsbeständigkeit
- Dokumentation der Beschichtungsparameter (Spannung, Strom, Zeit) für jede Charge
Reinigung und Kontaminationskontrolle
Verunreinigungen durch Bearbeitungskühlmittel, Poliermittel oder Korrosionsnebenprodukte können die Montage beeinträchtigen und zu Problemen bei der Zuverlässigkeit führen. Kritische Hersteller beschäftigen:
- Ultraschallreinigung in mehreren Stufen mit nachgewiesener Reinigungswirksamkeit
- Trocknung in kontrollierter Atmosphäre zur Verhinderung von Flugkorrosion
- Sauberkeitsnachweis durch Partikelanzahlanalyse
- Verpackung in versiegelten, trockenmittelkontrollierten Umgebungen
- Rückverfolgbarkeit von der Reinigungsdokumentation bis zu versendeten Teilen
Auswahl eines Partners für die Herstellung von Kaltfließpressen
Wesentliche Bewertungskriterien
Die Wahl des richtigen Herstellers ist ebenso wichtig wie die Auswahl des Materials und des Verfahrens. Bewerten Sie potenzielle Partner in folgenden Dimensionen:
Integrierte Fertigungskapazität
Der ideale Partner unterhält Kaltfließpresslinien, CNC-Bearbeitungszentren, Oberflächenbehandlungsmöglichkeiten (Eloxieren, Pulverbeschichten) und Qualitätsprüfgeräte unter einem Dach. Diese Integration macht Übergaben zwischen den Einrichtungen überflüssig, verkürzt die Durchlaufzeiten, gewährleistet die Rückverfolgbarkeit von Prozessen und ermöglicht eine schnelle Problemlösung, wenn Probleme auftreten.
Branchenerfahrung in der Robotik und Luft- und Raumfahrt
Fragen Sie nach Fallstudien und Komponentenreferenzen in Robotik-, Drohnen- oder Luft- und Raumfahrtanwendungen. Hersteller mit nachgewiesener Erfahrung wissen, wie wichtig die Maßkontrolle, die Konsistenz der mechanischen Eigenschaften und die Prüfprotokolle sind, die für diese anspruchsvollen Branchen erforderlich sind. Sie haben Beziehungen zu qualitätsbewussten OEMs aufgebaut und verstehen die Auswirkungen von Mängeln.
Qualitätszertifizierungen und -standards
Überprüfen Sie die Zertifizierung nach IATF16949 (Automotive-Qualitätsmanagement) oder gleichwertigen Standards. Diese Zertifizierung zeigt das Engagement für dokumentierte Prozesse, statistische Kontrolle, Korrekturmaßnahmen und kontinuierliche Verbesserung. Für Luft- und Raumfahrtanwendungen ist die AS9100-Zertifizierung unerlässlich.
Technische Unterstützung und Designzusammenarbeit
Erstklassige Hersteller bieten während Ihrer Designphase Design-for-Manufacturability-Feedback (DFM), Toleranzanalysen und Legierungsempfehlungen. Sie tragen dazu bei, die Teilegeometrie für das Kaltfließpressen zu optimieren – sich verjüngende Wände, die Entformungsschrägen zu kontrollieren und Rippen strategisch zu platzieren –, um die Werkzeugkosten zu minimieren und den niedrigstmöglichen Stückpreis zu erzielen, ohne Kompromisse bei der Festigkeit einzugehen.
Skalierbarkeit der Produktion
Bestätigen Sie die Kapazität, sowohl Prototypenmengen (100–1000 Einheiten) als auch die vollständige Produktion (Millionen Einheiten pro Jahr) zu unterstützen. Durch diese Skalierungsfähigkeit entfällt ein Anbieterwechsel, wenn Ihr Programm wächst, und gewährleistet eine gleichbleibende Qualität von der frühen Validierung bis zur Hochgeschwindigkeitsfertigung.
Globale Lieferketten- und Exporterfahrung
Überprüfen Sie bei internationalen Roboter- und Drohnenherstellern die Erfahrung mit internationalem Versand, Zolldokumentation und Einhaltung von Endverwendungsvorschriften. Etablierte Exporteure kennen die Zollklassifizierung, die Anforderungen an Ursprungszeugnisse und alle für Ihre Endmärkte geltenden Exportkontrollen.
Rückverfolgbarkeit und Dokumentation
Fordern Sie Muster ihrer Inspektionsberichte, Materialzertifizierungen und Prozessdokumentationen an. Können sie Dimensionsdaten für jeden Produktionslauf bereitstellen? Sorgen sie für eine Rückverfolgbarkeit, indem fertige Komponenten mit Materialchargennummern und Prozessparametern verknüpft werden? Können sie Materialzertifizierungen des Primäraluminiumherstellers vorlegen?
Bewertungsprozess
- Fordern Sie detaillierte Angebote von 3–5 qualifizierten Herstellern mit Spezifikationen für Ihre kritischen Komponenten an
- Führen Sie virtuelle oder persönliche Anlagenaudits durch und konzentrieren Sie sich dabei auf Extrusionsausrüstung, CNC-Fähigkeiten und Qualitätssysteme
- Fordern Sie Erstmuster mit vollständigen Maß- und Materialzertifizierungen an
- Führen Sie betriebsinterne Tests von Proben auf Härte, Zugeigenschaften und funktionelle Passform in Ihrer Baugruppe durch
- Bewerten Sie Reaktionsfähigkeit, technische Kompetenz und kulturelle Passung während der Kommunikation
- Verhandeln Sie Bedingungen wie Preise, Lieferzeiten, Mindestbestellmengen und Qualitätsverpflichtungen
- Fordern Sie Referenzen von bestehenden Kunden aus der Robotik- oder Luft- und Raumfahrtindustrie an
- Geben Sie einen Pilotauftrag auf und überprüfen Sie die Produktionsqualität, bevor Sie sich auf die Stückzahl festlegen
Überlegungen zu Kosten und Zeitplan für Ihr Programm
Werkzeuginvestitionen und Vorlaufzeiten
Kaltfließpressen erfordert Präzisionswerkzeuge, die eine Vorabinvestition darstellen. Typische Kosten liegen je nach Teilekomplexität und Legierungsauswahl zwischen 40.000 und 100.000 USD. Die Vorlaufzeit von der Designgenehmigung bis zu den ersten Produktionsteilen beträgt in der Regel 8–12 Wochen, einschließlich Formdesign, Bearbeitung, Härten und Inbetriebnahme.
Diese Vorabinvestition wird durch niedrigere Stückkosten amortisiert, sobald die Produktion den Maßstab erreicht. Der Breakeven-Punkt variiert, aber im Allgemeinen:
- Unter 50.000 Einheiten pro Jahr: CNC-Bearbeitung kann wirtschaftlicher sein
- 50.000 bis 500.000 Einheiten: Die Kosten für Extrusionswerkzeuge amortisieren sich innerhalb von 2–3 Jahren
- Über 500.000 Einheiten: Extrusion bietet 40–60 Prozent Einsparungen im Vergleich zur CNC-Bearbeitung
Produktionsvolumenökonomie
Mit steigendem Produktionsvolumen nimmt der Kosten-pro-Stück-Vorteil von Extrusionscompounds zu. Ein typisches Szenario:
| Jahresvolumen | CNC-Bearbeitung Cost per Unit | Extrusionskosten pro Einheit | Jährliche Ersparnisse |
|---|---|---|---|
| 100.000 Einheiten | 8,50 USD | 6,25 USD | 225.000 USD |
| 500.000 Einheiten | 8,50 USD | 4,50 USD | 2.000.000 USD |
| 2.000.000 Einheiten | 8,50 USD | 3,75 USD | 9.500.000 USD |
Risikominderung in der Lieferkette
Der Aufbau einer qualifizierten Herstellerpartnerschaft bietet Vorteile, die über die Kosten hinausgehen:
- Reduziertes Lieferkettenrisiko durch integrierte Fertigung, wodurch Abhängigkeiten reduziert werden
- Schnellere Reaktion auf Designänderungen mit internen CNC- und Engineering-Funktionen
- Rückverfolgbarkeit und Qualitätskontrolle, die Garantieansprüche und Rückrufe reduzieren
- Flexibilität zur Unterstützung von Prototypenläufen, Pilotproduktion und Vollproduktion
- Langfristige Partnerschaft ermöglicht kontinuierliche Verbesserungs- und Kostensenkungsinitiativen
Designoptimierung für Kaltfließpresseffizienz
Geometrieprinzipien
Durch die Optimierung des Teiledesigns für die Extrusionsfertigung können die Werkzeugkosten erheblich gesenkt, die Maßkontrolle verbessert und die mechanische Leistung verbessert werden:
Konsistenz der Wandstärke
Die gleichmäßige Wandstärke im gesamten Teil gewährleistet einen gleichmäßigen Materialfluss während der Extrusion und minimiert die Spannungskonzentration. Schwankungen über 30 Prozent sollten vermieden werden. Wenn Ihr Entwurf dickere Abschnitte erfordert, führen Sie einen schrittweisen Übergang über eine Strecke von mindestens dem Dreifachen der Wandstärke durch.
Interne Passagen und Kühlkanäle
Beim Kaltfließpressen können innere Kanäle (Hohlkerne, Kraftstoffkanäle, Kühlkanäle) direkt im Extrusionswerkzeug gebildet werden. Diese Durchgänge reduzieren das Gewicht, verbessern die thermische Leistung und machen sekundäre Bohrvorgänge überflüssig. Der minimale Durchgangsdurchmesser sollte 4–5 mm betragen, um einen Bruch der Matrize zu vermeiden.
Radien und Spannungskonzentrationsreduzierung
Abgerundete Innen- und Außenecken verbessern die Ermüdungsfestigkeit durch die Beseitigung von Spannungskonzentrationen. Die empfohlenen Mindestradien betragen 1–2 mm für Innenrundungen und 0,5–1 mm für Außenradien. Schärfere Radien erfordern ein spezielles Werkzeugdesign und höhere Herstellungskosten.
Entformungswinkel und Formtrennung
Äußere Entformungswinkel von 1–2 Grad erleichtern die Teileentnahme aus der Form, ohne die Oberfläche zu beschädigen oder Restspannungen zu erzeugen. Die internen Entformungswinkel (falls zutreffend) sollten 0,5–1 Grad betragen. Diese kleinen Winkel haben nur minimale Auswirkungen auf die Teilegeometrie, verbessern jedoch die Lebensdauer der Matrize erheblich.
Materialauswahl zur Designoptimierung
Arbeiten Sie mit Ihrem Hersteller zusammen, um die Legierung auszuwählen, die Festigkeit, Kosten und Herstellbarkeit am besten in Einklang bringt:
- 6061 bietet hervorragende Festigkeit und Korrosionsbeständigkeit bei moderaten Kosten
- 6063 bietet eine hervorragende Oberflächengüte und die Möglichkeit komplexer Profile
- 7075 bietet höchste Festigkeit, erfordert jedoch ein sorgfältiges Wärmemanagement während der Extrusion
- Al1070 ist optimal für thermische und elektrische Anwendungen
Toleranzstapelanalyse
Arbeiten Sie mit Ihrem Qualitätsteam zusammen, um realistische Toleranzen festzulegen, die Leistungsanforderungen und Fertigungskapazitäten in Einklang bringen. Engere Toleranzen erhöhen die Herstellungskosten und die Komplexität der Werkzeuge. Empfohlene Grundtoleranzen sind:
- Abmessungen des Extrusionsprofils: plus/minus 0,1 mm bis 0,2 mm
- CNC-bearbeitete Merkmale: plus/minus 0,02 mm bis 0,05 mm
- Funktionsspiel: mindestens plus/minus 0,05 mm
Umwelt- und Nachhaltigkeitsaspekte
Materialrecyclingfähigkeit
Aluminium ist ohne Beeinträchtigung seiner Eigenschaften unbegrenzt recycelbar. Kaltfließgepresste Komponenten können am Ende ihrer Lebensdauer zurückgewonnen und zu neuen Produkten verarbeitet werden. Bei der Herstellung anfallender Materialabfall – der 5-prozentige Abfall aus der Kaltfließpressung – wird sofort in die Aluminium-Recyclingströme zurückgeführt.
Energieeffizienz im Vergleich zu Alternativen
Beim Kaltfließpressen ist deutlich weniger Energie erforderlich als beim Heißfließpressen, da das Material nicht auf hohe Temperaturen erhitzt wird. Im Vergleich zur CNC-Bearbeitung gleichwertiger Komponenten verbraucht das Kaltfließpressen 60–70 Prozent weniger Energie pro Einheit und eliminiert gleichzeitig große Mengen an Metallspänen, die entsorgt oder recycelt werden müssen.
Auswirkungen auf die Umwelt durch Eloxieren und Oberflächenbehandlung
Moderne Anodisierungsanlagen nutzen geschlossene Wassersysteme und Säurerückgewinnungsprozesse, die den Schadstoffausstoß in die Umwelt minimieren. Wenn die Pulverbeschichtung als Alternative zum Eloxieren verwendet wird, entsteht kein flüssiger Abfall und eine ausgezeichnete chemische Beständigkeit.
Zukünftige Trends und fortschrittliche Anwendungen
Integration eingebetteter Komponenten
Bei der Fertigung der nächsten Generation werden eingebettete Magnete, Sensoren und Steckverbinder während des Umformprozesses direkt in Strangpressteile integriert. Durch diese Integration entfallen sekundäre Montageschritte und es entstehen Teile mit integrierter Funktionalität.
Hybride Materialansätze
Fortschrittliche Hersteller kombinieren Aluminium-Strangpressprofile mit Kohlefaserverstärkung oder Verbundeinsätzen, um noch höhere Festigkeits-Gewichts-Verhältnisse für Premium-Drohnen- und humanoide Roboterplattformen zu erreichen.
Fortschrittliche Oberflächenbehandlungen
Über die herkömmliche Eloxierung hinaus sorgen neue Hartbeschichtungen und spezielle Oberflächenbehandlungen für verbesserte Verschleißfestigkeit, Wärmemanagement und ästhetische Eigenschaften für spezielle Anwendungen.
Digitale Qualitätssysteme
Industrie 4.0-Technologien wie Echtzeit-Abmessungsüberwachung, KI-gesteuerte Fehlererkennung und Blockchain-basierte Rückverfolgbarkeit ermöglichen es Herstellern, eine noch höhere Qualitätskonsistenz und Lieferkettentransparenz zu erreichen.
Häufig gestellte Fragen
F1: Wie hoch ist das Mindestproduktionsvolumen, um eine Investition in Kaltfließpresswerkzeuge zu rechtfertigen?
Typischerweise rechtfertigen jährliche Stückzahlen von 50.000 bis 100.000 Einheiten die Werkzeuginvestition im Vergleich zur CNC-Bearbeitung. Bei kleineren Stückzahlen kann die Prototypenextrusion oder die CNC-Bearbeitung wirtschaftlicher sein. Besprechen Sie mit Ihrem Hersteller den Breakeven-Punkt für Ihre spezifische Komponente und Ihr Design.
F2: Wie schneidet Kaltfließpressen im Vergleich zum 3D-Druck beim Prototyping von Roboterkomponenten ab?
Der 3D-Druck zeichnet sich durch schnelles Prototyping und Designvalidierung aus, kann jedoch die mechanischen Eigenschaften oder die Oberflächenbeschaffenheit der Extrusion für Produktionskomponenten nicht erreichen. Ein typischer Arbeitsablauf kombiniert 3D-Druck zur ersten Geometrievalidierung, gefolgt von Extrusionswerkzeugen für die Produktion. 3D-gedruckte Teile sind bei gleicher Festigkeit fünf- bis zehnmal schwerer als extrudierte Äquivalente.
F3: Können kaltfließgepresste Komponenten vor Ort leicht modifiziert oder repariert werden?
Ja, die hervorragende Schweißbarkeit von Aluminium ermöglicht Reparaturen und Modifikationen vor Ort. Beschädigte Abschnitte können mit minimaler Auswirkung auf angrenzende Komponenten entfernt und ersetzt werden. Diese Reparierbarkeit ist ein wesentlicher Vorteil für langfristige Robotikplattformen, bei denen ein Komponentenaustausch erwartet wird.
F4: Welche Legierung sollte ich für den Outdoor-Drohnenbetrieb in feuchter oder küstennaher Umgebung wählen?
6061-Aluminium mit Eloxierung vom Typ II (mit Schwefelsäure eloxiert auf eine Dicke von 10–15 Mikrometern) bietet hervorragende Korrosionsbeständigkeit für Küsten- und feuchte Umgebungen. Für maximale Haltbarkeit wählen Sie eine Eloxierung vom Typ III (Hartbeschichtung) mit einer Dicke von 25–50 Mikrometern. Al1070 mit schützender Eloxierung eignet sich auch, wenn das Wärmemanagement im Vordergrund steht.
F5: Wie lange hält die Kaltfließpressdüse, bevor ein Austausch erforderlich ist?
Gesenke aus Premium-Werkzeugstahl produzieren typischerweise 500.000 bis 2 Millionen Teile, bevor der Verschleiß zu groß wird und es zu Toleranzabweichungen kommt. Härtere Legierungen wie 7075 können die Lebensdauer der Matrize auf 200.000–500.000 Teile verkürzen. Hersteller überwachen den Matrizenverschleiß anhand von SPC-Daten und ersetzen Matrizen proaktiv, um eine gleichbleibende Qualität zu gewährleisten.
F6: Kann ich verschiedene Aluminiumlegierungen in einer einzigen Baugruppe kombinieren?
Ja, aber galvanische Korrosion ist ein Problem, wenn unterschiedliche Metalle in Gegenwart von Feuchtigkeit in Kontakt kommen. Verwenden Sie Isolierscheiben oder Beschichtungen, um verschiedene Legierungen zu trennen. Alternativ können Sie für die gesamte Baugruppe die gleiche Legierung angeben, um galvanische Kopplungen zu vermeiden und die Materialverwaltung zu vereinfachen.
F7: Was ist der Unterschied zwischen H14- und H18-Hartaluminium?
Die Härtebezeichnung gibt die Härte von kaltverfestigtem Aluminium an. H14 ist halbhart; H18 ist vollhart. Kaltfließpressen verfestigt das Material auf natürliche Weise. Der Härtegrad H18 bietet maximale Festigkeit und Ermüdungsbeständigkeit und ist ideal für kritische Strukturkomponenten. H14 bietet eine etwas geringere Festigkeit, aber eine bessere Duktilität für Anwendungen, die eine gewisse Flexibilität bei der Montage oder Reparatur erfordern.
F8: Wie stelle ich die Maßhaltigkeit über mehrere Produktionsläufe verschiedener Hersteller hinweg sicher?
Geben Sie in Ihren Konstruktionszeichnungen maximal zulässige Toleranzen an und fordern Sie statistische Daten von jedem Fertigungslos an. Implementieren Sie Erstmusterinspektionsprotokolle, regelmäßige Probenahmen während der Produktion und Auditmöglichkeiten potenzieller Hersteller, bevor Sie sich auf Stückzahlen festlegen. Legen Sie einen bevorzugten Lieferanten mit bewährter Konsistenz fest, anstatt Bestellungen auf mehrere Lieferanten aufzuteilen.
F9: Wie hoch ist die maximale Komplexität, die mit Kaltfließpresswerkzeugen erreichbar ist?
Durch Kaltfließpressen können Teile mit mehreren Innenkanälen, komplexen Profilen und komplizierten geometrischen Merkmalen hergestellt werden. Einschränkungen hängen hauptsächlich mit dem Matrizenverschleiß (tiefere Passagen verschleißen schneller) und dem Kraftbedarf (maximale Presskraft) zusammen. Besprechen Sie geometrische Einschränkungen während der Entwurfsphase mit Ihrem Hersteller. Sie können Ratschläge zur Machbarkeit geben und Vereinfachungen empfehlen, um die Werkzeugkosten zu senken.
F10: Gibt es Exportbeschränkungen für Aluminiumkomponenten für Robotik- und Drohnenanwendungen?
Aluminiumlegierungen selbst unterliegen keinen Beschränkungen, fertige Drohnensysteme können jedoch je nach Bestimmungsland und Endverwendungsklassifizierung Exportkontrollen unterliegen. Überprüfen Sie bei der Auswahl von Lieferanten und Vertriebswegen die Einhaltung relevanter Vorschriften (z. B. ITAR für Luft- und Raumfahrtanwendungen). Etablierte Hersteller kennen diese Anforderungen und können entsprechend beraten.
Fazit: Kaltfließpressen als strategischer Fertigungsvorteil
Komponenten aus Aluminiumlegierung für die Robotik Die durch Kaltfließpressen hergestellten Produkte stellen eine Konvergenz von Materialwissenschaft, Verfahrenstechnik und Fertigungsqualität dar. Die technischen Vorteile – hervorragendes Verhältnis von Festigkeit zu Gewicht, außergewöhnliche Maßgenauigkeit, hervorragende thermische Eigenschaften – werden mit wirtschaftlichen Vorteilen kombiniert – nahezu endkonturnahe Effizienz, niedrige Kosten pro Einheit im Maßstab, reduzierter Materialabfall.
Für Teams, die humanoide Roboter, autonome Drohnen oder andere fortschrittliche Robotikplattformen entwickeln, ist die Wahl des Herstellungsprozesses ebenso wichtig wie die Materialauswahl. Kaltfließpressen, insbesondere in Kombination mit präziser CNC-Bearbeitung und integrierten Qualitätssystemen, liefert Komponenten, die Designs ermöglichen, die mit herkömmlichen Bearbeitungs- oder Gussansätzen bisher nicht möglich waren.
Der Weg zur Fertigungsexzellenz beginnt mit der Auswahl eines qualifizierten Partners, der Ihre Anwendungsanforderungen versteht, über integrierte Fertigungskapazitäten verfügt, strenge Qualitätsstandards einhält und echtes Engagement für den Erfolg Ihres Programms zeigt. Die Investitionen in Prozessauswahl und Lieferantenqualifizierung zahlen sich über den gesamten Lebenszyklus Ihres Produkts aus – von geringeren Entwicklungskosten über verbesserte Zuverlässigkeit bis hin zu verbesserter Endproduktleistung.
Mit der Weiterentwicklung der Robotik- und Drohnentechnologie wird die Rolle der Präzisionsfertigung für den Wettbewerbsvorteil immer wichtiger. Kaltfließgepresste Aluminiumkomponenten – leicht, stabil, maßgenau und wirtschaftlich skalierbar – sind keine Massenware; Sie sind strategische Wegbereiter für Innovationen in Robotiksystemen der nächsten Generation.
Empfohlene Produkte
-
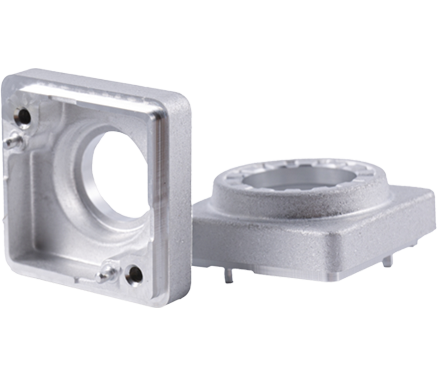
Aluminiumgehäuse für Fahrzeugkameras
Material: Al1070, zuverlässige Reinheit sorgt für eine hervorragende Wärmeableitung des Produkts, was die Zuverlässigkeit und Stabilität des Laserschweißens auf Kundenseite gewährleisten kann.
CNC: Zuverlässigkeit der Bearbeitung und Spanntechnik.
Entwicklung: Produkttoleranz und Passform; Strukturdesign;
PPM: Stabilität und Konsistenz der Produktqualität;
-
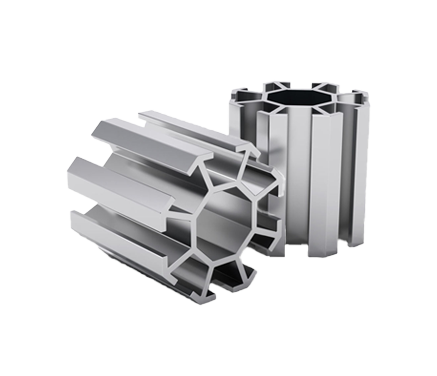
Aluminium-Kaltfließpressen
Energieeffizient und umweltfreundlich, mit hoher Produktionseffizienz, hoher Produktpräzision und sparsamem Rohstoffverbrauch.
Prozess: 1. Strangpressen, 2. Ablängen, 3. Schleifen, 4. Kaltumformen, 5. Magnetpolieren, 6. CNC-Bearbeitung, 7. Ultraschallreinigung, 8. Vollständige Inspektion und Verpackung.
-
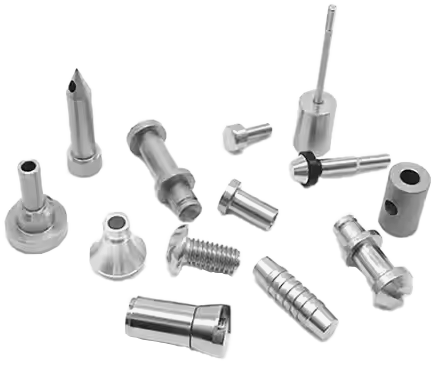
Aluminium-Kaltumformteile
Die Oberflächenrauheit des Produkts ist gering, und der Verfestigungseffekt der Umformung erhöht zusätzlich die Festigkeit des Produkts.
-
Tel-nummer
+86-0572-2210226Telefonnummer
+86-13819283977 +86-13655726561 +86-13567228000Adresse
Gebäude B, Industriepark für Innovation und Unternehmertum, Nr. 288, Yansan Road, Stadt Huzhou, Provinz Zhejiang, ChinaQrCode
-
Schnelllinks
Home Produkte Über uns Fähigkeiten Branchen Nachrichten Kontakt -
Erkunden
Aluminiumgehäuse für Fahrzeugkameras Aluminium-Kaltfließpressen Aluminium-Kaltumformteile -
KONTAKT AUFNEHMEN