
 English
 日本語
 Deutsch
Branchennachrichten
 Sep 24, 2026
 Gepostet von Administrator
Warum das Kaltfließpressen von Aluminium den Druckguss übertrifft: Der vollständige Fertigungsleitfaden
Einleitung: Die Fertigungsentscheidung, die alles verändert
Zwei Aluminiumkomponenten mögen auf einer technischen Zeichnung identisch erscheinen, doch ihre Leistung in realen Anwendungen kann sich erheblich unterscheiden. Die Ursache für diesen Unterschied lässt sich oft auf eine einzige Entscheidung zurückführen: den Herstellungsprozess, mit dem sie hergestellt wurden. Für Branchen von Automobil und Elektronik bis hin zu Robotik und Sensorenystemen haben Sie die Wahl zwischen Kaltfließpressteile aus Aluminium und Druckguss hat tiefgreifende Auswirkungen auf die Zuverlässigkeit, Festigkeit und Langlebigkeit der Komponenten.
Obwohl Druckguss aufgrund seiner Fähigkeit, komplexe Formen schnell herzustellen, in der Fertigungslandschaft vorherrscht, bringt er eine grundlegende Schwäche mit sich, die viele Ingenieure übersehen: innere Porosität. Gaseinschlüsse während der Hochgeschwindigkeitsinjektion erzeugen Mikrohohlräume in der gesamten Materialstruktur – unsichtbare Defekte, die die Zugfestigkeit verringern, die Wärmeleitfähigkeit beeinträchtigen, die Druckdichtigkeit beeinträchtigen und die Entstehung von Ermüdungsrissen unter zyklischer Belastung beschleunigen.
Kaltfließpressen stellt einen alternativen Ansatz dar, der diese Einschränkungen durch eine grundlegend andere Fertigungsphilosophie angeht. Anstatt geschmolzenes Metall mit hoher Geschwindigkeit einzuspritzen, wird beim Kaltfließpressen festes Metall bei oder nahe Raumtemperatur unter anhaltend hohem Druck durch Präzisionsdüsen gepresst. Das Ergebnis ist eine dichte, porenfreie Struktur mit kontinuierlichen Kornfließeigenschaften, die durch Druckguss einfach nicht erreicht werden kann.
Den Herstellungsprozess durch Kaltfließpressen verstehen
Der Kaltfließpressprozess verwandelt Rohaluminium durch eine sorgfältig abgestimmte Abfolge von Schritten in Präzisionskomponenten. Jede Phase baut auf der vorherigen auf, wobei durchgehend Qualitätskontrollmaßnahmen integriert sind, um Konsistenz und Zuverlässigkeit im Endteil sicherzustellen.
Schritt 1: Extrusion – Erstellen des Fundaments
Der Prozess beginnt mit dem Erhitzen eines Aluminiumbarrens auf die optimale Temperatur und dem Pressen unter hohem Druck durch eine Präzisionsmatrize. In dieser Extrusionsphase werden die anfänglichen Materialflusslinien festgelegt und eine Vorform erstellt, die die ungefähre Geometrie der endgültigen Komponente enthält. Die Extrusionstemperatur wird sorgfältig kontrolliert, um die Fließfähigkeit des Materials mit den gewünschten mechanischen Eigenschaften in Einklang zu bringen.
Schritt 2: Stanzen – Präzise Materialportionierung
Das Strangpressprofil wird in einzelne Zuschnitte mit exakter Länge geschnitten. Dieser Stanzvorgang gewährleistet ein einheitliches Materialvolumen für jedes nachfolgende Teil, was von entscheidender Bedeutung ist, da Schwankungen im Rohlingsgewicht direkt zu Schwankungen in der Enddichte und den mechanischen Eigenschaften des Teils führen. Das Präzisionsschneiden minimiert außerdem den Materialabfall und trägt so zur Gesamtprozesseffizienz bei.
Schritt 3: Schleifen – Oberflächenvorbereitung
Bevor der Rohling in das Kaltfließpresswerkzeug gelangt, werden seine Oberflächen durch Präzisionsschleifen vorbereitet. Dieser Schritt entfernt Oberflächenoxidation, Verunreinigungen und kleinere Defekte, die den Kaltfließpressprozess beeinträchtigen oder die Lebensdauer der Matrize verkürzen könnten. Eine saubere, glatte Oberfläche ermöglicht einen vorhersagbaren Metallfluss durch die Matrize und trägt dazu bei, Matrizenverschleiß vorzubeugen.
Schritt 4: Kaltfließpressen – Der Kernverstärkungsprozess
Der vorbereitete Rohling wird in einem Kaltfließpresswerkzeug positioniert und extremem Druck ausgesetzt – typischerweise im Bereich von 600 bis 6000 Tonnen, abhängig von der Komplexität und Größe des Teils. Bei diesem Druck und dieser Umgebungstemperatur verformt sich das massive Aluminium plastisch, fließt in den Formhohlraum und erfährt gleichzeitig eine Kaltverfestigung. Die plastische Verformung erhöht die Versetzungsdichte innerhalb des Kristallgitters. Dies ist der Mechanismus hinter der verbesserten Festigkeit, die Kaltfließpressen für kritische Anwendungen attraktiv macht.
Im Gegensatz zur maschinellen Bearbeitung, bei der die Kornstruktur durchtrennt und Material entfernt wird, richtet die Kaltfließpressung den Kornfluss entlang der Teilekontur aus. Diese kontinuierliche Kornorientierung bedeutet, dass Spannungspfade den Materialflusslinien folgen, was zu einer überlegenen Ermüdungsbeständigkeit und Schlagzähigkeit im Vergleich zu bearbeiteten oder gegossenen Alternativen führt.
Schritt 5: Magnetisches Schleifen – Erzielung hervorragender Oberflächen
Nach der Extrusion werden die Teile magnetisch geschliffen, wobei feine Schleifpartikel in einem Magnetfeld schweben. Diese Endbearbeitungstechnik erreicht eine geringe Oberflächenrauheit (Ra-Werte typischerweise im Bereich von 0,4 bis 1,6 Mikrometer) und entfernt Mikrograte und Oberflächenunregelmäßigkeiten. Die resultierende Oberflächenbeschaffenheit ist entscheidend für Anwendungen, die eine dichte Abdichtung, präzise Passungen oder ein ästhetisches Erscheinungsbild erfordern.
Schritt 6: CNC-Bearbeitung – Präzisionsbearbeitung
Die computergesteuerte Bearbeitung sorgt für den letzten Feinschliff und erstellt Merkmale wie Gewinde, Innenbohrungen und Passflächen gemäß den Spezifikationen. Bei der CNC-Endbearbeitung werden in der Regel Toleranzen von bis zu plus/minus 0,02 Millimetern bei kritischen Abmessungen erreicht, wodurch sichergestellt wird, dass die Komponenten in ihren endgültigen Baugruppen wie vorgesehen passen und funktionieren.
Schritt 7: Ultraschallreinigung – Entfernung von Verunreinigungen
Vor dem Verpacken werden alle Teile einer Ultraschallreinigung mit hochfrequenten Vibrationen unterzogen, um alle verbleibenden Partikel, Späne oder Verunreinigungen zu lösen und zu entfernen. Dieser Schritt ist für Anwendungen in Kfz-Kraftstoffsystemen, Elektronikgehäusen und Sensorbaugruppen von entscheidender Bedeutung, bei denen die innere Sauberkeit einen direkten Einfluss auf Zuverlässigkeit und Leistung hat.
Schritt 8: Vollständige Inspektion und Verpackung
Jede Komponente wird vor der sicheren Verpackung für den Versand einer 100-prozentigen Maßprüfung auf kritische Merkmale unterzogen. Dieses umfassende Qualitätstor stellt sicher, dass nur konforme Teile die Kunden erreichen, und ermöglicht es Herstellern, die Fehlerquoten (Teile pro Million oder PPM) einzuhalten, die moderne Lieferketten erfordern.
Kaltfließpressen vs. Druckguss: Ein technischer Vergleich
Während sich der Druckguss durch die Herstellung geometrisch komplexer Formen auszeichnet, dominiert das Kaltfließpressen bei festigkeits- und dichtekritischen Anwendungen. Das Verständnis der technischen Kompromisse hilft Ingenieuren bei der Auswahl des geeigneten Prozesses für ihre spezifischen Anforderungen.
Porosität und Dichte: Der grundlegende Unterschied
Druckguss führt durch zwei Mechanismen zu Porosität. Erstens werden durch die Hochgeschwindigkeitseinspritzung Gasblasen in der Metallschmelze eingefangen. Zweitens entstehen durch die Erstarrungsschrumpfung zusätzliche Hohlräume. In Kombination führen diese Mechanismen typischerweise zu einer Porosität von 2 bis 5 Volumenprozent. Beim Kaltfließpressen hingegen entsteht unter extremem Druck festes Metall, wodurch beide Mechanismen eliminiert werden und eine nahezu theoretische Dichte entsteht.
Kraft- und Ermüdungsleistung
Die Poren in Druckgussbauteilen wirken als Spannungskonzentratoren, verstärken lokale Spannungen und dienen als Keimstelle für Ermüdungsrisse. Die Zugfestigkeit liegt bei Aluminiumdruckguss typischerweise zwischen 200 und 300 Megapascal, während kaltverfestigte kaltfließgepresste Komponenten 300 bis 450 Megapascal erreichen. Die Unterschiede in der Ermüdungsleistung sind sogar noch dramatischer, da kaltfließgepresste Teile bei Anwendungen mit zyklischer Belastung oft eine Lebensdauer von 5 bis 10 gegenüber Druckgussalternativen haben.
Druckdichtigkeit
Druckgusskomponenten erfordern oft eine Vakuumimprägnierung – ein sekundärer Prozess zum Abdichten der inneren Porosität – bevor sie zuverlässig Druck halten oder als hydraulische Komponenten funktionieren können. Kaltfließgepresste Teile sind von Natur aus druckdicht, wodurch dieser zusätzliche Verarbeitungsschritt und die damit verbundenen Kosten entfallen.
Wärmeleitfähigkeit
Porosität unterbricht den kontinuierlichen Wärmeleitungspfad durch das Material. Kaltfließgepresste Bauteile weisen eine Wärmeleitfähigkeit von 200 bis 230 Watt pro Meter Kelvin auf, verglichen mit 90 bis 130 bei Aluminiumdruckguss – ein Leistungsvorteil um das 2- bis 2,36-fache. Dies macht Kaltfließpressen zur bevorzugten Wahl für Wärmemanagementanwendungen wie Kühlkörper und Leistungsmodulgehäuse.
Designkomplexität vs. mechanische Eigenschaften
Druckguss zeichnet sich durch die Herstellung dünnwandiger, geometrisch komplexer Formen aus, die mit Kaltfließpressen nur schwer oder gar nicht möglich wären. Dieser geometrische Vorteil geht jedoch mit Einbußen bei den mechanischen Eigenschaften einher. Kaltfließpressen, die innerhalb geometrischer Einschränkungen arbeiten, liefern mechanische Eigenschaften, die Druckguss einfach nicht erreichen kann.
| Eigentum | Kalt Extrusion | Druckguss |
|---|---|---|
| Porosität | Im Wesentlichen porenfrei | 2-5 % typisch |
| Streckgrenze | 250-400 MPa | 150-250 MPa |
| Dehnung | 8-15 % | 3-8 % |
| Härte (HB) | 95-120 | 70-100 |
| Materialnutzung | ~95 % | ~90 % |
| Designflexibilität | Mäßig | Hoch |
Warum Dichte wichtig ist: Die versteckten Kosten der Porosität
Die Materialdichte ist nicht nur eine physikalische Messung – sie ist ein grundlegender Indikator für die Zuverlässigkeit und Leistung von Komponenten über mehrere kritische Funktionen hinweg. Jedes Prozent Porosität verringert sowohl die mechanischen als auch die thermischen Eigenschaften und führt zu Leistungseinbußen, die sich bei anspruchsvollen Anwendungen noch verstärken.
Mechanische Festigkeit und Ermüdungslebensdauer
Poren fungieren als Spannungskonzentratoren und erhöhen lokale Spannungen über die Nennwerte hinaus. Bei statischer Belastung verringert dieser Effekt die Zugfestigkeit. Unter zyklischer Belastung – charakteristisch für Automobilaufhängungskomponenten, Robotergelenke und Sensorhalterungen – werden Poren zu Rissbildungsstellen. Untersuchungen aus mehreren Studien bestätigen, dass die Beseitigung der Porosität die Ermüdungslebensdauer bei gleichwertigen Legierungen und Spannungsniveaus um den Faktor 5 bis 10 verlängert.
Druckdichtigkeit and Sealing
Durch die miteinander verbundene Porosität entstehen Leckpfade für Gase und Flüssigkeiten. Hydraulikkomponenten aus Druckguss weisen häufig Mikroleckagen auf, die erst nach dem Zusammenbau und der Druckbeaufschlagung sichtbar werden. Kaltfließgepresste Komponenten mit ihrer nahezu theoretischen Dichte sind von Natur aus druckdicht und erfordern keine sekundäre Dichtungsbehandlung.
Wärmemanagementleistung
Die Wärmeleitung durch Aluminium folgt dem kontinuierlichen Materialweg. Poren unterbrechen diesen Weg und zwingen die Wärme dazu, durch Bereiche mit verringertem Querschnitt um Hohlräume herumzuwandern. Dieser Effekt führt zu dem 2,36-fachen Vorteil der Wärmeleitfähigkeit, der bei kaltfließgepressten Bauteilen beobachtet wird. Bei kühlungsintensiven Anwendungen wie der Leistungselektronik wirkt sich die Beziehung zwischen Dichte und Wärmeleitfähigkeit direkt auf die Zuverlässigkeit und Lebensdauer des Produkts aus.
Korrosionsbeständigkeit und Umweltbeständigkeit
Im Freien und in korrosiven Umgebungen fangen Poren Feuchtigkeit und Korrosionsmittel tief im Inneren der Komponente ein. Eloxal- und Farbbeschichtungen können die Poren nicht vollständig verschließen, so dass sie als Ausgangspunkt für Korrosion dienen. Dichte, porenfreie Strukturen widerstehen Umwelteinflüssen effektiver und verlängern die Lebensdauer in Automobil-, Schiffs- und Infrastrukturanwendungen.
Konsistente Fertigungsqualität
Dichte Bauteile lassen sich sauber bearbeiten, mit vorhersehbarem Werkzeugverschleiß und gleichmäßiger Oberflächengüte. Poröse Komponenten weisen eine unterschiedliche Bearbeitbarkeit auf – Werkzeuge treffen manchmal auf Hohlräume, was zu plötzlichem Kantenbruch und schlechter Oberfläche führt. Diese Variabilität erhöht die Ausschussquote und die Nacharbeitskosten bei CNC-Endbearbeitungsvorgängen.
Wichtige Erkenntnis:
Eine Verringerung der Dichte um ein Prozent führt zu messbaren Leistungsverlusten bei Festigkeit, Ermüdungslebensdauer, Wärmeleitfähigkeit und Korrosionsbeständigkeit. Bei Präzisionsanwendungen, bei denen ein Ausfall nicht akzeptabel ist, ist die Dichte keine Optimierungsvariable, sondern eine zwingende Konstruktionsvorgabe.
Vergleich der Materialeigenschaften: Die Zahlen hinter der Leistung
Technische Spezifikationen liefern konkrete Belege für die mechanischen und thermischen Vorteile des Kaltfließpressens gegenüber dem Druckguss. Diese Werte stellen typische Leistungsbereiche für Aluminiumlegierungen dar, die mit den einzelnen Verfahren verarbeitet werden.
| Eigentum | Kalt Extruded | Druckguss | Prüfstandard |
|---|---|---|---|
| Dichte (g/cm3) | ≥2,70 | 2,55-2,65 | Archimedes |
| Zugfestigkeit (MPa) | 300-450 | 200-300 | ASTM E8 |
| Streckgrenze (MPa) | 250-400 | 150-250 | ASTM E8 |
| Dehnung (%) | 8-15 | 3-8 | ASTM E8 |
| Härte (HB) | 95-120 | 70-100 | ASTM E10 |
| Wärmeleitfähigkeit (W/m-K) | 200-230 | 90-130 | ASTM E1461 |
| Ermüdungsbeständigkeit | Superior (porenfrei) | Mäßig (porosity-limited) | ASTM E466 |
| Druckdichtigkeit | Ausgezeichnet (inherent) | Erfordert Imprägnierung | Methoden zur Dichtheitsprüfung |
Wichtiger Hinweis: Diese Werte sind repräsentative Bereiche für gleichwertige Aluminiumlegierungen (typischerweise 6061 oder ähnlich). Die tatsächliche Leistung hängt von der spezifischen Legierungsauswahl, der Wärmebehandlung (falls vorhanden) und den genauen Prozessparametern ab. Konsultieren Sie Materialzertifikate und führen Sie Bestätigungstests für kritische Anwendungen durch.
Reale Anwendungen: Wo Kaltfließpressen dominiert
Branchenübergreifend lösen kaltfließgepresste Aluminiumkomponenten echte technische Herausforderungen, denen der Druckguss nicht angemessen gerecht werden kann. Die folgenden Anwendungen veranschaulichen, wo die Vorteile von Festigkeit, Dichte und thermischer Leistung zu entscheidenden Faktoren für Design und Zuverlässigkeit werden.
Automobilsysteme: Zuverlässigkeit unter extremen Bedingungen
Sensorgehäuse für Kraftfahrzeuge müssen bei extremen Temperaturen, Vibrationen und thermischen Wechselwirkungen Dimensionsstabilität und Druckdichtheit aufrechterhalten. Kaltfließgepresste Komponenten zeichnen sich in diesen anspruchsvollen Umgebungen aus, da ihre dichte Struktur korrosionsbeständig ist und ihre kaltverfestigte Struktur Vibrationen absorbiert, ohne dass es zu Ermüdungsausfällen kommt. Strukturelle Halterungen, Batteriekomponentengehäuse und Kraftstoffsystemanschlüsse profitieren alle von der inhärenten Druckdichtigkeit, die zusätzliche Dichtungsbehandlungen überflüssig macht.
Elektronik und Energiemanagement: Thermische Kritikalität
Leistungselektronik erzeugt örtlich starke Wärme, die schnell abgeführt werden muss, um einen Komponentenausfall zu verhindern. Die Leistung des Kühlkörpers steht in direktem Zusammenhang mit der Wärmeleitfähigkeit und der Kontaktflächendichte. Kaltfließgepresste Kühlkörper bieten eine thermische Leistung, mit der druckgegossene Alternativen einfach nicht mithalten können. Gehäuse für Leistungsmodule erfordern sowohl Maßgenauigkeit als auch Druckintegrität – zwei Anforderungen, bei denen Kaltfließpressen überragend ist.
Robotik und Automatisierung: Präzision und Haltbarkeit
Robotergelenkgehäuse sind im Laufe ihrer Betriebslebensdauer Millionen von zyklischen Belastungen ausgesetzt. Druckgusskomponenten versagen an diesen Verbindungsstellen vorzeitig, wobei durch Porosität verursachte Risse dazu führen, dass die Lebensdauer weit hinter den Konstruktionszielen zurückbleibt. Kaltfließgepresste Verbindungskomponenten verlängern mit ihrer überlegenen Ermüdungsbeständigkeit und engeren Maßtoleranzen die Wartungsintervalle und senken die Wartungskosten erheblich.
Unbemannte Luftfahrzeuge (UAV/Drohne): Gewicht und strukturelle Integrität
Das Drohnendesign erfordert das höchstmögliche Verhältnis von Festigkeit zu Gewicht. Jedes Gramm, das an Strukturkomponenten eingespart wird, verlängert die Flugzeit und die Nutzlastkapazität. Kaltfließgepresste Motorhalterungen und Flugzeugzellenkomponenten erreichen im Vergleich zu Druckgussalternativen eine höhere spezifische Festigkeit (Festigkeit pro Gewichtseinheit), da die Materialdichte maximiert und die Eigenschaften kaltverfestigt sind.
KI und Sensorsysteme: Präzision und Umweltstabilität
Optische Halterungen, Sensorgehäuse und thermische Komponenten für KI- und Sensorsysteme erfordern eine außergewöhnliche Dimensionsstabilität und Schutz vor Umweltverschmutzung. Kaltfließpressen liefert die porenfreie Struktur, die das Eindringen von Feuchtigkeit verhindert, und die für eine präzise optische Ausrichtung erforderliche Dimensionskonsistenz. Die dichte Struktur bietet außerdem eine hervorragende Abschirmung für empfindliche Elektronik.
Industrie- und Hydrauliksysteme: Druck und Haltbarkeit
Hydraulikarmaturen, pneumatische Komponentenkörper und Maschinenmontageteile müssen druckdicht bleiben und Ermüdungserscheinungen unter zyklischer Belastung standhalten. Kaltfließgepresste Komponenten eliminieren die Kosten und die Komplexität von Imprägnierungsbehandlungen nach dem Guss und bieten gleichzeitig eine überlegene Lebensdauer in diesen anspruchsvollen Anwendungen.
Qualität, Inspektion und Zuverlässigkeit: Vertrauen schaffen
Die Fertigungskapazität allein garantiert keine Kundenzufriedenheit. Gleichbleibende Qualität, strenge Inspektion und Rückverfolgbarkeit der Dokumentation sind Voraussetzungen für Zulieferer in der Automobil-, Elektronik- und Sensorsystemindustrie, in der Komponentenausfälle hohe Kosten verursachen.
100-prozentige Maßprüfung
Jede Komponente wird vor dem Versand einer Dimensionsprüfung auf kritische Merkmale unterzogen. Dieser umfassende Ansatz, der oft als 100-Prozent-Inspektion bezeichnet wird, ermöglicht es Herstellern, die PPM-Fehlerraten (Teile pro Million) einzuhalten, die moderne Lieferketten erfordern. Automatisierte Messsysteme und statistische Prozesskontrolle (SPC) verfolgen Trends und lösen präventive Anpassungen aus, bevor Fehler auftreten.
Rückverfolgbarkeit und Dokumentation
Komponenten, die von renommierten Kaltfließpresslieferanten hergestellt werden, verfügen über eine vollständige Rückverfolgbarkeitsdokumentation, die jedes Teil mit spezifischen Chargenzertifikaten, Materialspezifikationen und Testergebnissen verknüpft. Diese Rückverfolgbarkeit ermöglicht eine schnelle Untersuchung von Problemen vor Ort und unterstützt die Ursachenanalyse, wenn Probleme auftreten.
Oberflächenbehandlung und Korrosionsschutz
Zum Schutz vor Korrosion und für ein ästhetisches Finish werden kaltfließgepresste Komponenten eloxiert und pulverbeschichtet. Dichte, porenfreie Komponenten eloxieren gleichmäßiger und sorgen für eine gleichmäßige Farbe und Beschichtungsdicke. Sekundäre Oberflächenbehandlungen sind kostengünstiger und liefern eine bessere Endleistung bei Bauteilen ohne innere Porosität.
Materialzertifizierung und Legierungsüberprüfung
Renommierte Hersteller überprüfen die Legierungszusammensetzung und -eigenschaften anhand zertifizierter Testdaten. Die Auswahl der Aluminiumlegierung (6061, 6063, 7075 und andere) wirkt sich direkt auf die erreichbaren mechanischen Eigenschaften aus. Materialzertifikate bestätigen, dass die erhaltenen Materialien den Spezifikationen entsprechen und dass die Wärmebehandlung (falls erforderlich) ordnungsgemäß durchgeführt wurde.
Statistische Prozesskontrolle und kontinuierliche Verbesserung
Führende Hersteller nutzen SPC, um Prozessparameter – Druckeinstellungen, Temperaturprofile, Abkühlraten – zu überwachen und sie mit den endgültigen Bauteileigenschaften zu korrelieren. Dieser datengesteuerte Ansatz ermöglicht eine kontinuierliche Verbesserung, verringert die Variabilität und verhindert Abweichungen, bevor Fehler auftreten.
- Die prozessbegleitende Überwachung erkennt abnormale Zustände während der Herstellung und löst sofortige Korrekturmaßnahmen aus
- Dimensionsproben über mehrere Messstationen hinweg erfassen Abweichungen, bevor Teile die Spezifikation verlassen
- Durch mechanische Tests von Erstartikeln und Prozessaudits wird überprüft, ob die Setup-Parameter die gewünschten Eigenschaften liefern
- Umwelttests simulieren Feldbedingungen – extreme Temperaturen, Feuchtigkeit, korrosiver Salznebel –, um die Haltbarkeit zu validieren
- Die Dichtheitsprüfung bestätigt die Druckdichtheit von Bauteilen, die für abgedichtete Baugruppen bestimmt sind
- Die Ultraschallprüfung kann interne Defekte erkennen und die porenfreie Struktur für kritische Anwendungen überprüfen
Designüberlegungen: Optimierung von Komponenten für die Kaltfließpressung
Obwohl Kaltfließpressen äußerst vielseitig ist, bieten für den Prozess optimierte Konstruktionen maximale Leistung und Kosteneffizienz. Das Verständnis von Designrichtlinien und -beschränkungen ermöglicht es Ingenieuren, hervorragende Ergebnisse zu erzielen.
Geometrische Machbarkeit
Kaltfließpressen zeichnet sich durch die Herstellung abgerundeter Merkmale, dicker Wände und einfacher Querschnitte aus. Komplexe dünnwandige Geometrien sind möglicherweise erreichbar, erfordern jedoch höhere Drücke und mehrere Extrusionsstufen. Konstrukteure profitieren von der Beibehaltung einer gleichbleibenden Wandstärke und der Vermeidung scharfer Ecken, die die Belastung beim Formen konzentrieren und die Matrizenkonstruktion erschweren.
Formschrägen und Verjüngungen
Wie alle plastischen Verformungsprozesse profitiert das Kaltfließpressen von leichten Formschrägen (typischerweise 1 bis 3 Grad) an vertikalen Flächen. Diese Winkel erleichtern das Auswerfen des Bauteils aus der Matrize und reduzieren die Eigenspannung. Selbst eine leichte Verjüngung verbessert die Oberflächenqualität und verlängert die Lebensdauer der Matrize.
Toleranzstrategie
Die Formtoleranzen beim Kaltfließpressen betragen bei einfachen Merkmalen typischerweise plus oder minus 0,1 Millimeter. Die CNC-Bearbeitung verbessert diese bei kritischen Abmessungen auf plus oder minus 0,02 Millimeter. Technische Toleranzen sollten widerspiegeln, was jedes Merkmal für Form und Funktion erfordert, und nicht auf die engsten erreichbaren Werte zurückgreifen. Diese Strategie reduziert unnötige Bearbeitungskosten und Vorlaufzeiten.
Materialauswahl
Die Auswahl der Aluminiumlegierung hängt von den spezifischen Leistungsanforderungen ab. Legierungen mit gutem Kaltverfestigungsverhalten (wie 6061 und 6063) liefern durch Kaltfließpressen eine überlegene Festigkeit. Legierungen mit höherer Festigkeit (7075) sind erhältlich, erfordern jedoch ein sorgfältiges Wärmemanagement während der Umformung. Materialingenieure können während der Konstruktionsphase Hinweise zur optimalen Legierungsauswahl geben.
Verarbeitung nach der Extrusion
Durch Kaltfließpressen werden Bauteile in oder nahezu ihrer endgültigen Form hergestellt, wodurch die Nachbearbeitung minimiert wird. Anwendungen, die eine hohe Präzision oder komplexe Merkmale erfordern, profitieren jedoch von der CNC-Bearbeitung. Eloxierung und Pulverbeschichtung sorgen für zusätzlichen Korrosionsschutz und ein ästhetisches Erscheinungsbild, ohne die zugrunde liegenden Festigkeitsvorteile zu beeinträchtigen.
Design for Manufacturability (DFM):
Arbeiten Sie während der Designphase mit dem Fertigungsteam zusammen. Frühzeitiges Feedback zu Geometrie, Wandstärke und Toleranzanforderungen verhindert kostspielige Design-Iterationen und optimiert sowohl Leistung als auch Kosten. Hersteller mit integrierter Technologie und technischer Unterstützung können oft Designverbesserungen vorschlagen, die die Zuverlässigkeit verbessern und gleichzeitig die Kosten senken.
Häufig gestellte Fragen
F1: Was ist der Hauptunterschied zwischen Kaltfließpressen und Druckguss?
Durch Kaltfließpressen wird unter hohem Druck bei Raumtemperatur massives Aluminium geformt, wodurch Porosität beseitigt und eine überragende Festigkeit und Dichte erzielt wird. Beim Druckguss wird geschmolzenes Aluminium mit hoher Geschwindigkeit eingespritzt, wodurch Gasblasen eingeschlossen werden und innere Hohlräume entstehen. Durch Kaltfließpressen entstehen porenfreie Bauteile; Beim Druckguss entstehen Bauteile mit einer Porosität von 2 bis 5 Prozent, die die Festigkeit, Wärmeleitfähigkeit und Ermüdungslebensdauer verringert.
F2: Warum ist Porosität in Druckgusskomponenten wichtig?
Porosität wirkt als Spannungskonzentrator, verringert die Zugfestigkeit und dient als Rissbildungsstelle bei zyklischer Belastung. Poren unterbrechen die Wärmeleitungspfade und verringern so die Wärmeleitfähigkeit. Bei Druckanwendungen bilden Poren Leckpfade, die eine sekundäre Imprägnierungsbehandlung erfordern. Kaltfließpressen eliminiert diese Nachteile durch Hochdruckverfestigung, die alle Poren schließt.
F3: Wie viel stärker ist kaltfließgepresstes Aluminium im Vergleich zu Druckguss?
Die Zugfestigkeit ist bei kalt extrudierten Bauteilen typischerweise 50 bis 100 Prozent höher (300–450 MPa gegenüber 200–300 MPa). Die Vorteile der Ermüdungsfestigkeit sind sogar noch deutlicher und begünstigen bei zyklischer Belastung häufig die Kaltfließpressung um den Faktor 5 bis 10. Diese Unterschiede spiegeln sowohl die Beseitigung der Porosität als auch die positiven Auswirkungen der Kaltverfestigung wider.
F4: Ist Kaltfließpressen für komplexe Geometrien geeignet?
Kaltfließpressen eignet sich am besten für Bauteile mit abgerundeten Merkmalen, gleichmäßiger Wandstärke und einfachen Querschnitten. Geometrisch komplexe Formen sind im Druckguss besser realisierbar. Bei Anwendungen, bei denen Festigkeit und Dichte von entscheidender Bedeutung sind, bevorzugen Konstrukteure jedoch häufig kaltfließgepresste Komponenten mit zusätzlicher CNC-Bearbeitung gegenüber komplexen Druckgussalternativen.
F5: Wie eng sind die Maßtoleranzen beim Kaltfließpressen?
Die Toleranzen beim Kaltfließpressen betragen typischerweise plus oder minus 0,1 Millimeter. Durch die CNC-Bearbeitung wird dieser Wert für kritische Merkmale auf plus oder minus 0,02 Millimeter verbessert. Die Oberflächengüte beträgt im geformten Zustand typischerweise 0,4 bis 1,6 Mikrometer (Ra), was ausgezeichnet ist und oft keine zusätzliche Nachbearbeitung für Funktionsoberflächen erfordert.
F6: Erfordern kaltfließgepresste Komponenten für Druckanwendungen eine Sekundärdichtung?
Nein. Kaltfließgepresste Bauteile sind von Natur aus druckdicht, da durch den Hochdruckumformprozess Porosität beseitigt wird. Druckgusskomponenten erfordern häufig eine Vakuumimprägnierung, um die inneren Poren abzudichten, bevor sie in Druckanwendungen eingesetzt werden. Dadurch entfallen ein zweiter Verarbeitungsschritt und die damit verbundenen Kosten für kaltextrudierte Alternativen.
F7: Welche Oberflächenbehandlungen sind für kaltfließgepresstes Aluminium verfügbar?
Kaltfließgepresste Komponenten lassen sich problemlos eloxieren, pulverbeschichten, chromatieren und mechanisch bearbeiten. Die dichte, porenfreie Oberfläche sorgt für eine gleichmäßige Beschichtungsdicke und eine konsistente Farbe, die Druckgusskomponenten überlegen ist. Diese Behandlungen bieten Korrosionsschutz und Ästhetik und bewahren gleichzeitig die zugrunde liegenden Festigkeitsvorteile.
F8: Wie ist die Wärmeleitfähigkeit im Vergleich zwischen Kaltfließpressen und Druckguss?
Kaltfließgepresste Komponenten liefern eine Wärmeleitfähigkeit von 200–230 Watt pro Meter Kelvin im Vergleich zu 90–130 bei Aluminiumdruckguss – ein 2- bis 2,36-facher Vorteil. Diese überlegene thermische Leistung macht Kaltfließpressen zur bevorzugten Wahl für Kühlkörper, Gehäuse der Leistungselektronik und andere kühlungsintensive Anwendungen.
F9: Können kaltfließgepresste Bauteile einer Wärmebehandlung unterzogen werden?
Ja. Kaltfließgepresste Bauteile können zur weiteren Festigkeitssteigerung einer Lösungsglühung und Ausscheidungshärtung (Wärmebehandlung T4, T6) unterzogen werden. Allerdings ist die kaltverfestigte Festigkeit durch Kaltfließpressen oft ausreichend und eine zusätzliche Wärmebehandlung erhöht die Kosten und die Vorlaufzeit. Ingenieure sollten bewerten, ob die Wärmebehandlung über den extrudierten Zustand hinaus zusätzliche Leistungsvorteile bietet.
F10: Was ist die typische Vorlaufzeit für kaltfließgepresste Komponenten?
Die Lieferzeiten hängen von der Komplexität der Komponenten, den Werkzeuganforderungen und dem Auftragsvolumen ab. Einfache Komponenten aus vorhandenen Werkzeugen können in 2–4 Wochen geliefert werden. Neue Werkzeuge für kundenspezifische Designs erfordern in der Regel 4 bis 8 Wochen für Design, Fertigung und Erstmusterprüfung. Größere Produktionsmengen reduzieren die Stückkosten durch Amortisation der Werkzeuginvestitionen.
F11: Sind kaltfließgepresste Komponenten teurer als druckgegossene Alternativen?
Die Kosten pro Einheit sind bei Produktionsmengen häufig zwischen Kaltfließpressen und Druckguss vergleichbar. Kaltfließpressen hat moderate Werkzeugkosten und eine hervorragende Materialausnutzung (95 % gegenüber 90 %), wodurch etwaige Unterschiede in der Prozesskomplexität ausgeglichen werden. Bei Druckanwendungen entfallen durch die inhärente Druckdichtheit der Kaltfließpressung die Kosten für die Sekundärimprägnierung, was die Kosten wettbewerbsfähig oder vorteilhaft macht.
F12: Welche Aluminiumlegierungen werden für das Kaltfließpressen empfohlen?
6061 und 6063 sind beliebte Optionen, die ein hervorragendes Kaltverfestigungsverhalten und eine gute Korrosionsbeständigkeit bieten. 5083 und 5086 bieten eine hervorragende Korrosionsbeständigkeit für Schiffsanwendungen. 7075 bietet maximale Festigkeit für Luft- und Raumfahrtanwendungen, erfordert jedoch ein sorgfältiges Wärmemanagement während der Umformung. Die Materialauswahl sollte sowohl den Anwendungsanforderungen als auch dem Herstellungsprozess entsprechen.
Fazit: Strategische Fertigung für Präzisionskomponenten
Die Wahl zwischen Kaltfließpressen und Druckguss ist nicht nur eine Fertigungsentscheidung – es ist eine strategische Entscheidung, die die Zuverlässigkeit der Komponenten, die Lebensdauer und die Gesamtbetriebskosten in kritischen Anwendungen bestimmt. Während sich Druckguss durch geometrische Komplexität auszeichnet, dominiert die Kaltfließpressung, bei der Festigkeit, Dichte, thermische Leistung und Zuverlässigkeit nicht verhandelbare Anforderungen sind.
Wichtige Leistungsvorteile
- Festigkeit: Kaltverfestigte Struktur und porenfreie Verfestigung sorgen für eine um 50–100 % höhere Zugfestigkeit
- Dichte: Near-theoretical density of 2.70 g/cm³ ensures pressure tightness and consistent mechanical properties
- Wärmeleistung: Die 2- bis 2,36-fach höhere Wärmeleitfähigkeit macht die Kaltfließpressung für Kühlanwendungen unerlässlich
- Ermüdungsbeständigkeit: Continuous grain flow and pore-free structure extend cyclic life by factors of 5-10
- Kosteneffizienz: Materialausnutzung von 95 %, endkonturnahe Form und keine sekundären Versiegelungsbehandlungen optimieren die Gesamtkosten
Auswahl Ihres Fertigungspartners
Optimale Ergebnisse erfordern die Zusammenarbeit mit Herstellern, die über integrierte Fähigkeiten in den Bereichen Extrusion, Kaltumformung, Präzisionsbearbeitung, Oberflächenbehandlung und umfassende Qualitätssysteme verfügen. Suchen Sie nach Partnern mit:
- Mehrere Extrusionslinien Unterstützung verschiedener Tonnagebereiche und Durchsatzanforderungen
- Integrierte Prozesssteuerung von der Billet-Auswahl bis zur Endverpackung
- CNC-Bearbeitungsmöglichkeiten für präzise Endbearbeitung und schnelle Reaktion auf Designänderungen
- Anlagen zur Oberflächenbehandlung zum Eloxieren, Pulverbeschichten und Korrosionsschutz
- Umfassende Qualitätssysteme inklusive 100-Prozent-Inspektion und statistischer Prozesskontrolle
- Technische Unterstützung für Designoptimierung und Design for Manufacturability (DFM)-Feedback
- Exporterfahrung Gewährleistung einer reibungslosen internationalen Lieferung und Einhaltung globaler Standards
- Dokumentierte Erfolgsbilanz Wir beliefern anspruchsvolle Branchen wie Automobil, Elektronik und Sensorsysteme
Nächste Schritte
Wenn Ihre Anwendungen höchste Festigkeit, Umweltbeständigkeit oder thermische Leistung erfordern, sollte die Kaltfließpressung ernsthaft in Betracht gezogen werden. Sich auf das Potenzial einlassen Kaltfließpressteile aus Aluminium Die Zusammenarbeit mit Zulieferern erfolgt bereits in der Designphase, um die Bauteilgeometrie, die Materialauswahl und die Herstellungsprozesse zu optimieren. Fordern Sie Materialzertifikate, Maßmuster und Umwelttestdaten an, um zu überprüfen, ob die vorgeschlagenen Lösungen die Leistungsanforderungen erfüllen.
Kaltfließpressen hat es Präzisionsherstellern ermöglicht, Komponenten zu liefern, die extreme Bedingungen und zyklische Belastungen über Jahrzehnte hinweg überstehen. Da Produkte eine höhere Zuverlässigkeit und eine längere Lebensdauer erfordern, werden die Festigkeits-, Dichte- und Wärmeleistungsvorteile der Kaltfließpressung immer wertvoller.
Empfohlene Produkte
-
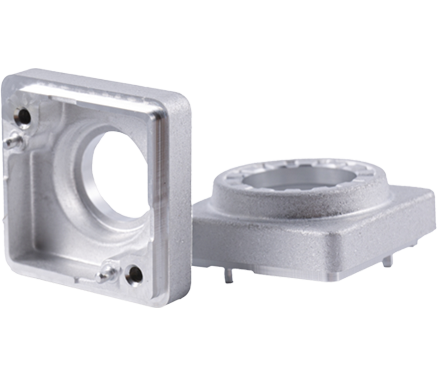
Aluminiumgehäuse für Fahrzeugkameras
Material: Al1070, zuverlässige Reinheit sorgt für eine hervorragende Wärmeableitung des Produkts, was die Zuverlässigkeit und Stabilität des Laserschweißens auf Kundenseite gewährleisten kann.
CNC: Zuverlässigkeit der Bearbeitung und Spanntechnik.
Entwicklung: Produkttoleranz und Passform; Strukturdesign;
PPM: Stabilität und Konsistenz der Produktqualität;
-
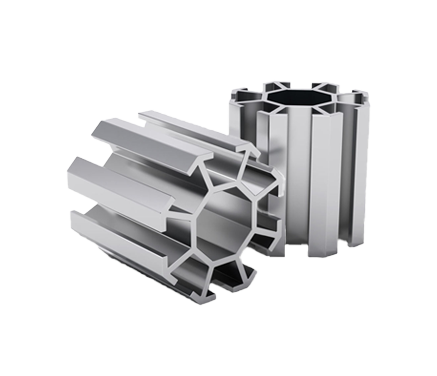
Aluminium-Kaltfließpressen
Energieeffizient und umweltfreundlich, mit hoher Produktionseffizienz, hoher Produktpräzision und sparsamem Rohstoffverbrauch.
Prozess: 1. Strangpressen, 2. Ablängen, 3. Schleifen, 4. Kaltumformen, 5. Magnetpolieren, 6. CNC-Bearbeitung, 7. Ultraschallreinigung, 8. Vollständige Inspektion und Verpackung.
-
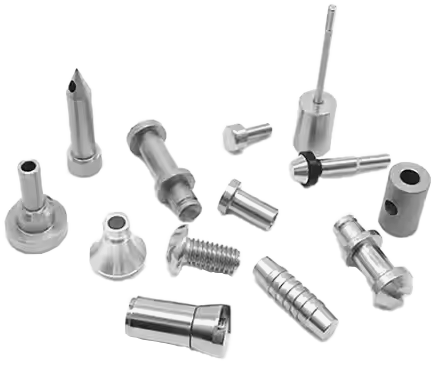
Aluminium-Kaltumformteile
Die Oberflächenrauheit des Produkts ist gering, und der Verfestigungseffekt der Umformung erhöht zusätzlich die Festigkeit des Produkts.
-
Tel-nummer
+86-0572-2210226Telefonnummer
+86-13819283977 +86-13655726561 +86-13567228000Adresse
Gebäude B, Industriepark für Innovation und Unternehmertum, Nr. 288, Yansan Road, Stadt Huzhou, Provinz Zhejiang, ChinaQrCode
-
Schnelllinks
Home Produkte Über uns Fähigkeiten Branchen Nachrichten Kontakt -
Erkunden
Aluminiumgehäuse für Fahrzeugkameras Aluminium-Kaltfließpressen Aluminium-Kaltumformteile -
KONTAKT AUFNEHMEN