
 English
 日本語
 Deutsch
Branchennachrichten
 Aug 21, 2026
 Gepostet von Administrator
Kaltschmieden vs. traditionelle CNC-Bearbeitung für hochpräzise elektronische Komponenten
Hersteller elektronischer Komponenten stehen bei der Skalierung der Produktion vor einer entscheidenden Entscheidung: Sollten Sie in Kaltschmiedegesenke investieren oder sich auf die Flexibilität der CNC-Bearbeitung verlassen? Diese Wahl wirkt sich direkt auf die Festigkeit, den thermischen Wirkungsgrad, die Herstellungskosten und die Markteinführungszeit Ihres Produkts aus. Obwohl beide Verfahren Präzision liefern, bedienen sie grundsätzlich unterschiedliche Produktionsszenarien und Bauteilanforderungen.
Dieser umfassende Vergleich untersucht sechs wichtige Leistungsdimensionen – Kostenstruktur, Produktionsgeschwindigkeit, Materialeigenschaften, Maßgenauigkeit, Oberflächenbeschaffenheit und Anwendungseignung – um Ihnen bei der Auswahl des optimalen Herstellungspfads für Ihre elektronischen Komponenten zu helfen. Unabhängig davon, ob Sie Sensorgehäuse, Wärmemanagementsysteme oder Strukturgehäuse entwickeln, stellt das Verständnis dieser Kompromisse sicher, dass Sie das richtige Gleichgewicht zwischen Leistung, Kosten und Skalierbarkeit erreichen.
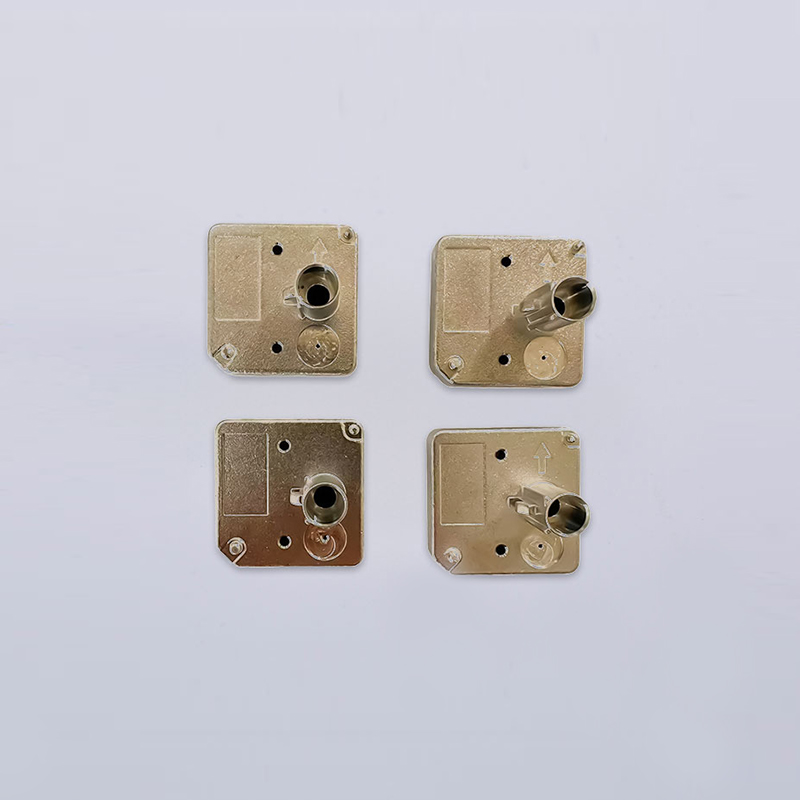
Kostenstruktur: Werkzeuginvestition vs. Effizienz pro Einheit
Die Analyse der Herstellungskosten zeigt grundlegend unterschiedliche wirtschaftliche Profile für die Kaltumformung und die CNC-Bearbeitung. Die Wahl hängt von Ihrem Produktionsvolumen und Ihrem Zeitplan ab.
Werkzeug- und Einrichtungsinvestitionen
Das Kaltschmieden erfordert erhebliche Vorabinvestitionen in kundenspezifische Gesenke und Formen. Die Herstellungskosten für die Matrizen liegen in der Regel zwischen 5.000 und 50.000 US-Dollar oder mehr, abhängig von der Komplexität des Teils und dem Matrizenmaterial. Diese Formen müssen präzise konstruiert sein, um Aluminium in Sekundenschnelle zu formen, was qualifizierte Werkzeug- und Formenbauer erfordert. Design-Iterationen bedeuten zusätzliche Chip-Kosten – die Änderung eines Chip-Designs kann eine teilweise oder vollständige Neukonstruktion erfordern.
Umgekehrt, CNC-Bearbeitung erfordert keine speziellen Werkzeuginvestitionen. Sobald Sie ein Teileprogramm in ein Bearbeitungszentrum geladen haben, können Sie sofort mit der Produktion beginnen. Dadurch entfällt das „Werkzeugrisiko“ – wenn sich Ihr Design ändert oder sich die Marktnachfrage ändert, aktualisieren Sie einfach das Programm. Bei Prototypen und Kleinserien ist dieser Vorteil entscheidend.
Materialnutzung und Abfall
Beim Kaltschmieden wird eine endkonturnahe Geometrie erreicht, d. Die Materialausnutzung erreicht etwa 95 Prozent – nur eine minimale Nachbearbeitung entfernt überschüssiges Material. Für ein 100-Gramm-Aluminiumschmiedestück verbrauchen Sie etwa 105 Gramm Rohmaterial.
Bei der CNC-Bearbeitung hingegen werden 60 bis 80 Prozent des Rohmaterials in Form von Spänen entfernt. Bei der Bearbeitung einer Komponente aus massivem Aluminiummaterial fällt erheblicher Ausschuss an. Für ein Teil mit einem Gewicht von 100 Gramm sind möglicherweise 400 bis 500 Gramm Ausgangsmaterial erforderlich. Während Aluminium recycelbar ist, erhöhen die Kosten für die Schrotthandhabung und das Umschmelzen die Gesamtkosten für die Komponenten.
Kostenverlauf pro Einheit
| Produktionsvolumen | Kaltschmiedekosten pro Einheit | CNC-Bearbeitungskosten pro Einheit |
|---|---|---|
| 100 Stück | 8,50 $ (hoch aufgrund der Werkzeugausstattung) | 3,20 $ |
| 500 Stück | 2,80 $ (Werkzeug abgeschrieben) | 3,15 $ |
| 5.000 Stück | 1,20 $ (Werkzeug abgeschrieben) | 3,18 $ |
| 50.000 Stück | 0,65 $ (Hochgeschwindigkeitsproduktion) | 3,18 $ (no economies of scale) |
Die Kostenüberschneidung liegt typischerweise zwischen 300 und 1.000 Stück, je nach Teilegeometrie und Komplexität. Unterhalb dieser Schwelle bietet die CNC-Bearbeitung niedrigere Gesamtkosten. Darüber hinaus sorgt das Kaltschmieden für eine deutlich bessere Stückökonomie und Materialeffizienz.
Produktionsgeschwindigkeit und Skalierbarkeit: Zykluszeit im Vergleich zum Volumen
Zykluszeit und Ausgaberate
Das Kaltschmieden erfolgt mit außergewöhnlicher Geschwindigkeit. Moderne hydraulische und mechanische Pressen pressen Aluminium in 2 bis 8 Sekunden pro Teil durch Matrizen. Eine kontinuierlich arbeitende 600-Tonnen-Strangpresse kann Hunderte von Schmiedeteilen pro Stunde herstellen. Diese hohe Zyklusrate bedeutet, dass Sie schnell erhebliche Volumina aufbauen können – ideal für Elektronikhersteller, die mit Marktnachfragefenstern konfrontiert sind.
Die CNC-Bearbeitung verläuft in einem anderen Tempo. Eine komplexe Wärmemanagementkomponente kann 15 bis 45 Minuten Maschinenzeit erfordern, zuzüglich Werkzeugwechsel, Einstellungen der Werkstückhalterung und Teileinspektion. Selbst relativ einfache Geometrien beanspruchen 5 bis 10 Minuten pro Teil. Dies entspricht 6 bis 12 Teilen pro Stunde von einem einzigen Bearbeitungszentrum – etwa 50 bis 100 Mal langsamer als beim Schmieden.
Kapazität und Vorlaufzeit
Bei Großaufträgen – 10.000 oder 100.000 Einheiten – bietet die Kaltumformung vorhersehbare Lieferzeiten und garantierte Kapazität. Da mehrere Pressenlinien parallel arbeiten, können Hersteller ihre Produktion entsprechend der Nachfrage steigern. Ein Lieferant mit 20 Extrusionslinien und Kaltumformkapazitäten kann große Aufträge ohne nennenswerte Verzögerung bearbeiten.
Bei der CNC-Bearbeitung gibt es im großen Maßstab Engpässe. Wenn Sie in 8 Wochen 50.000 Präzisionsteile benötigen, müssen Sie auf eine große Maschinenhalle mit zahlreichen ungenutzten Spindeln zurückgreifen – und selbst dann wird die Terminplanung komplex. Die Verfügbarkeit von Werkzeugmaschinen wird zum limitierenden Faktor, nicht die physische Schwierigkeit der Teile.
Eignung des Produktionsvolumens
- Prototypen und Forschungs- und Entwicklungsläufe (1 bis 500 Stück): CNC-Bearbeitung zeichnet sich aus. Keine Werkzeuginvestitionen, sofortiger Start, Designflexibilität.
- Pilotproduktion (500 bis 2.000 Stück): Hybrider Ansatz wird attraktiv. Verwenden Sie CNC für die erste Validierung und gehen Sie dann zum Schmieden über, wenn das Volumen die Investition in die Form rechtfertigt.
- Produktionsmengen (2.000 bis 1.000.000 Stück): Kaltschmieden dominiert. Stückkosten, Geschwindigkeit und Skalierbarkeit begünstigen das Schmieden, sobald sich die Investition amortisiert hat.
Materialeigenschaften: Festigkeit, Kornstruktur und thermisches Verhalten
Der Herstellungsprozess prägt den metallurgischen Charakter von Aluminiumkomponenten maßgeblich. Bei der Elektronik, die sowohl strukturelle Integrität als auch thermische Leistung erfordert, sind Materialeigenschaften ebenso wichtig wie Maßgenauigkeit.
Kornstruktur und mechanische Festigkeit
Beim Kaltschmieden werden Aluminiumkristalle unter extremem Druck verformt und die Korngrenzen entlang der Spannungsflusslinien ausgerichtet. Diese gerichtete Kornstruktur folgt der Kontur des Teils und konzentriert die Materialfestigkeit genau dort, wo sich die Belastungen konzentrieren. Das Ergebnis: Die Streckgrenze wird maximiert und die Ermüdungsbeständigkeit verbessert sich erheblich. Die Aluminiumlegierung 7075 – eine hochfeste Wahl für Luft- und Raumfahrt- und Automobilanwendungen – erreicht ihr volles mechanisches Potenzial erst durch Schmieden.
Die CNC-Bearbeitung schneidet wahllos durch die natürliche Maserung. Jedes Schneidwerkzeug führt Scheiben durch das Material, unterbricht den Kornfluss und erzeugt mikroskopisch kleine Spannungskonzentrationspunkte. Während das resultierende Teil die Maßvorgaben erfüllt, bleibt seine Festigkeitsobergrenze niedriger als bei einem gleichwertigen Schmiedeteil. Für Komponenten, die zyklischen Belastungen oder Vibrationen ausgesetzt sind – was bei der in Fahrzeugen montierten Elektronik üblich ist – ist diese Unterscheidung von entscheidender Bedeutung.
Wärmeleitfähigkeit und Wärmeableitung
Wärmemanagementkomponenten – Kühlkörper, Kühlplatten, thermische Schnittstellenverteiler – müssen die Wärme effizient von der Elektronik an die Umgebungsluft leiten. Durch das Kaltschmieden entsteht eine kontinuierliche, porenfreie Struktur mit ununterbrochenen Wärmepfaden durch das Material. Untersuchungen zeigen, dass Kühlkörper aus geschmiedetem Aluminium eine bis zu 2,36-mal höhere Wärmeleitfähigkeit als Alternativen aus Druckguss erreichen, ohne dass interne Hohlräume oder Gussfehler den Wärmefluss behindern könnten.
CNC-gefräste Komponenten aus massiven Aluminiumblöcken bieten außerdem gute thermische Eigenschaften – die inhärente Leitfähigkeit von Aluminium (160 bis 210 W/mK je nach Legierung) bleibt hoch. Die Werkzeugablenkung während der Bearbeitung begrenzt jedoch die Rippenhöhe und die Rippendichte. Dünne, hohe Lamellen, die für eine Hochleistungskühlung erforderlich sind, führen zu Werkzeuggeräuschen, was Kompromisse beim Design erfordert. Beim Schmieden gibt es keine solchen Einschränkungen – Gesenke bilden von Natur aus hohe, eng beieinander liegende Rippen.
Strukturelle Integrität: Porosität und Defekte
Beim Kaltschmieden entsteht dichtes, lunkerfreies Material. Die starke plastische Verformung schließt alle inneren Hohlräume und sorgt für eine gleichmäßige Dichte im gesamten Teil. Diese Eigenschaft ist für Komponenten von Bedeutung, die Druckwechseln ausgesetzt sind oder rauen Umgebungen ausgesetzt sind.
Bei der CNC-Bearbeitung entstehen keine Porositätsprobleme, da Material entfernt und nicht verdrängt wird. Bei ermüdungskritischen Anwendungen stellt die Kornstörung jedoch weiterhin ein Problem dar. Umgekehrt bleibt die CNC-Leistung bei Bauteilen, bei denen die Wärmeleitfähigkeit wichtiger ist als die Ermüdungsbeständigkeit, akzeptabel.
Maßgenauigkeit und Designfreiheit
Toleranzfähigkeiten
Beim Kaltschmieden werden bei den meisten Merkmalen typische Toleranzen von plus oder minus 0,1 Millimetern erreicht. Dieses Maß an Präzision eignet sich für viele elektronische Anwendungen. Für engere Toleranzen – plus oder minus 0,02 Millimeter – wird nach dem Schmieden eine sekundäre CNC-Bearbeitung durchgeführt. Dieser Hybridansatz kombiniert die Geschwindigkeits- und Kostenvorteile des Schmiedens mit der Präzisionsfähigkeit der maschinellen Bearbeitung.
Die CNC-Bearbeitung liefert Toleranzen von plus oder minus 0,02 Millimetern direkt von der Maschine, ohne Nachbearbeitung. Für Anwendungen, die eine extrem genaue Maßkontrolle über mehrere Passflächen hinweg erfordern, bietet CNC eine Einzelprozesslösung.
Geometrische Komplexität und Designbeschränkungen
Kaltschmieden unterliegt geometrischen Einschränkungen. Matrizen erfordern Entformungswinkel – normalerweise 1 bis 3 Grad –, um Teile nach dem Formen freizugeben. Hinterschnitte, innere Hohlräume und komplexe Taschen, die nicht erzeugt werden können, ohne den Matrizenauszug zu behindern, werden unmöglich oder erfordern zusätzliche Vorgänge. Designer müssen in entwurfsfreundlicher Geometrie denken.
Bei der CNC-Bearbeitung gibt es praktisch keine geometrischen Einschränkungen. Hinterschnitte, komplexe Hohlräume, Innengewinde und mehrachsige Taschen werden alle in einem einzigen Maschinenzyklus ausgeführt. Für Komponenten mit komplizierten Kühlkanälen oder komplexen Montagefunktionen bietet CNC Freiheiten, die beim Schmieden nicht zu erreichen sind.
Flossendesign und thermische Merkmalsdichte
Geschmiedete Kühlkörper können ein Verhältnis von Lamellenhöhe zu Lamellenabstand von bis zu 1:50 erreichen – das heißt, eine 50 Millimeter hohe Lamelle ist nur 1 Millimeter von der benachbarten Lamelle entfernt. Diese schlanken Flossen bilden sich auf natürliche Weise aus. Die Geometrie optimiert die thermische Leistung.
Die Durchbiegung des CNC-Werkzeugs begrenzt die Lamellenseitenverhältnisse auf etwa 1:5 oder 1:10. Ein Schneidwerkzeug mit einem Durchmesser von 5 Millimetern kann nicht tief in einen 1 Millimeter breiten Spalt eindringen, ohne abzuweichen oder zu brechen. Konstrukteure gehen Kompromisse bei der Rippendichte ein, um die Integrität des Werkzeugs aufrechtzuerhalten, wodurch die thermische Leistung verringert wird.
Hybrider Fertigungsansatz
Anspruchsvolle Hersteller kombinieren beide Verfahren. Durch Kaltschmieden werden die Volumengeometrie und die Wärmepfade geschaffen. Anschließend erfolgt die CNC-Bearbeitung, bei der kritische Passflächen verfeinert, präzise Löcher gebohrt und Gewinde geschnitten werden. Diese Hybridstrategie nutzt die Kosten- und Leistungsvorteile des Schmiedens und erzielt gleichzeitig die Präzisions- und Komplexitätsvorteile der maschinellen Bearbeitung. Für hochpräzise elektronische Komponenten, die für die Massenproduktion bestimmt sind, stellt dieser zweistufige Ansatz oft die optimale Lösung dar.
Anforderungen an Oberflächenbeschaffenheit und Nachbearbeitung
Oberflächenqualität und ästhetisches Erscheinungsbild
Durch Kaltschmieden wird eine gute Oberflächengüte direkt aus dem Gesenk erzielt. Die geschmiedete Oberfläche weist eine Mikrotopographie auf, die typischerweise nur minimale weitere Behandlung erfordert. Obwohl es nicht poliert ist, bietet die geschmiedete Oberfläche ein professionelles Aussehen, das für viele Anwendungen geeignet ist.
Die CNC-Bearbeitung liefert eine hervorragende Oberflächengüte, wenn geeignete Vorschübe und Geschwindigkeiten eingehalten werden. Die bearbeitete Oberfläche ist charakteristisch glatt und gleichmäßig und eignet sich zum direkten Lackieren oder Beschichten ohne Zwischenbearbeitung.
Eloxierung und Korrosionsschutz
Eloxieren – der elektrochemische Prozess, der eine schützende Oxidschicht auf Aluminium bildet – funktioniert am besten bei geschmiedeten Teilen. Die dichte, porenfreie geschmiedete Oberfläche lässt sich gleichmäßig eloxieren und sorgt so für eine gleichmäßige Farbe und einen gleichmäßigen Korrosionsschutz. Die eloxierte Schicht verbindet sich fest mit dem darunter liegenden Substrat und sorgt so für Haltbarkeit in rauen Umgebungen.
CNC-bearbeitete Teile lassen sich gut eloxieren. Bearbeitete Oberflächen sind frei von Oxiden und ermöglichen eine gute Anodisierungshaftung. Allerdings können eventuelle Defekte unter der Oberfläche oder verbleibende Werkzeugspuren zu Ungleichmäßigkeiten beim Eloxieren führen. Für Elektronikgeräte, die eine einheitliche Optik und eine gleichbleibende Korrosionsbeständigkeit erfordern, bieten geschmiedete Teile einen Vorteil.
Nachbearbeitungs-Workflow
Geschmiedete Komponenten durchlaufen typischerweise diese Nachbearbeitungssequenz:
- Beschneiden und Entgraten (Entgraten)
- Präzise CNC-Bearbeitung (falls erforderlich)
- Oberflächenreinigung und -vorbereitung
- Eloxieren oder Pulverbeschichten
CNC-Komponenten müssen vor dem Beschichten typischerweise nur entgratet und gereinigt werden, was die Nachbearbeitungskette vereinfacht. Allerdings entsteht bei der einmaschinenigen Abtragung von 60 bis 80 Prozent Material Späneabfall, der eine Handling- und Recyclinglogistik erfordert.
Für Elektronikhersteller, die integrierte Oberflächenbehandlungsanlagen betreiben – Eloxierungslinien und Pulverbeschichtungslinien im eigenen Haus – wird der Schmiede- und Endbearbeitungs-Workflow nahtlos und kostengünstig. Die Kombination aus endkonturnahem Schmieden mit präziser CNC-Veredelung liefert montagefertige Komponenten.
Anwendungseignung: Anpassung des Prozesses an die Komponentenanforderung
Die Kategorien elektronischer Komponenten bevorzugen jeweils unterschiedliche Herstellungsansätze. Das Verständnis dieser Unterschiede stellt sicher, dass Sie den Prozess auswählen, der Leistung, Kosten und Durchlaufzeit für Ihre spezifische Anwendung optimiert.
Prototypen und schnelle Design-Iteration
Empfohlener Prozess: CNC-Bearbeitung
Forschungs- und Entwicklungsteams, die neue Komponentendesigns bewerten, können sich die Vorlaufzeit von 4 bis 12 Wochen, die für die Herstellung von Formen und Werkzeugen erforderlich ist, nicht leisten. Die CNC-Bearbeitung liefert Prototypenteile innerhalb von 1 bis 2 Wochen. Mehrere Entwurfsiterationen werden schnell ausgeführt, sodass Ingenieure Geometrie, Baugruppenüberschneidungen und thermische Leistung validieren können, bevor sie sich an die Produktionswerkzeuge wenden. Für diese Phase – typischerweise 1 bis 500 Teile – ist CNC die einzig praktikable Wahl.
Komponenten für das Wärmemanagement
Empfohlener Prozess: Kaltschmieden
Kühlkörper, Kühlplatten und thermische Schnittstellenverteiler müssen die Wärmeableitung maximieren. Die überlegene Wärmeleitfähigkeit des Schmiedeteils (2,36-mal besser als Druckgussalternativen) in Kombination mit der Fähigkeit, dichte Rippenanordnungen bei hohen Aspektverhältnissen zu bilden, macht es zum Leistungsführer. Sobald Sie das Design anhand von CNC-Prototypen validiert haben, stellen Sie die Produktion auf Kaltschmieden um. Bei Stückzahlen über 1.000 Stück bietet das Schmieden sowohl thermische als auch Kostenvorteile.
Sensorgehäuse und Elektronikgehäuse
Empfohlener Prozess: Hybrid (CNC-Endbearbeitung durch Kaltschmieden)
Sensorgehäuse müssen empfindliche Elektronik vor Umweltverschmutzung schützen und gleichzeitig Montageflächen für Leiterplatten und optische Elemente bieten. Durch Kaltschmieden wird die Strukturschale auf wirtschaftliche Weise hergestellt und so das dichte, korrosionsbeständige Material erhalten, das für raue Automobil- oder Industrieumgebungen erforderlich ist. Bei der CNC-Bearbeitung werden dann präzise Montagevorsprünge, Gewindelöcher für Befestigungselemente und optische Ausrichtungsmerkmale bearbeitet. Dieser zweistufige Ansatz kombiniert Materialfestigkeit mit Maßgenauigkeit.
Strukturteile in großen Stückzahlen
Empfohlener Prozess: Kaltschmieden
Komponenten, die in Stückzahlen von mehr als 5.000 Stück pro Jahr hergestellt werden und bei denen sich Materialkosten und Produktionsgeschwindigkeit direkt auf die Rentabilität auswirken, sollten durch Kaltschmieden hergestellt werden. Ob Halterungen, Verbinder oder Stützstrukturen, die wirtschaftlichen Gesichtspunkte begünstigen überwiegend das Schmieden. Werkzeuginvestitionen werden vernachlässigbar, wenn sie sich über solche Volumina amortisieren, während eine höhere Materialeffizienz und Produktionsgeschwindigkeit zu finanziellen Vorteilen führen.
Komplexe mehrachsige Geometrie
Empfohlener Prozess: CNC-Bearbeitung
Komponenten, die Hinterschneidungen, komplexe Innenhohlräume oder komplizierte Merkmale erfordern, die gegen die Anforderungen an die Gesenkformschräge verstoßen, können nicht wirtschaftlich durch Schmieden fließen. Allein die CNC-Bearbeitung bietet die nötige geometrische Freiheit. Akzeptieren Sie die höheren Stückkosten als Preis der geometrischen Komplexität.
Umsetzungsstrategie: Übergang von der Entwicklung zur Produktion
Der optimale Weg für Elektronikhersteller
Erfolgreiche Elektronikhersteller verfolgen eine bewusste Weiterentwicklung:
- Phase 1 – Designvalidierung (Monate 1–3): Nutzen Sie die CNC-Bearbeitung, um 10 bis 50 Prototypeneinheiten herzustellen. Validieren Sie die elektrische Leistung, die thermischen Eigenschaften und die Baugruppenkompatibilität. Iterieren Sie das Design basierend auf den Testergebnissen.
- Phase 2 – Pilotproduktion (Monate 4–6): Stellen Sie 500 bis 2.000 Einheiten per CNC her und beginnen Sie gleichzeitig mit der Werkzeugkonstruktion und der Werkzeugherstellung. Bestätigen Sie die Logistik der Lieferkette und validieren Sie Montageprozesse.
- Phase 3 – Produktionsübergang (Monate 7–12): Sobald die Herstellung und Prüfung der Gesenke abgeschlossen ist, beginnen Sie mit den Probeläufen des Kaltschmiedens. Vergleichen Sie geschmiedete Pilotteile mit CNC-Benchmarks – validieren Sie thermische Leistung, mechanische Eigenschaften und Oberflächenqualität. Steigern Sie die Schmiedeproduktion schrittweise und reduzieren Sie gleichzeitig die CNC-Volumen.
- Phase 4 – Vollproduktion (Monat 12): Vollständiger Übergang zum Kaltschmieden für die Großserienproduktion, wobei die CNC für Designänderungen, Kleinserienvarianten oder die Präzisionsbearbeitung geschmiedeter Rohlinge reserviert ist.
Dieser stufenweise Ansatz verwaltet Risiken, validiert die Leistung beider Prozesse und stellt sicher, dass Sie die Massenproduktion erst nach umfassender Validierung starten. Hersteller, die vertikal integrierte Anlagen betreiben – die sowohl Schmiedepressen als auch CNC-Zentren steuern – führen diesen Übergang am effizientesten durch.
Qualitätssicherung während des Übergangs
Die Komponentenvalidierung muss prozessspezifische Qualitätsbedenken berücksichtigen:
- Mechanische Tests bestätigen Kornflussoptimierung bei Schmiedestücken (Zugfestigkeit, Streckgrenze, Dehnung)
- Die Wärmebildtechnik validiert die Wärmeableitungswege in geschmiedeten Kühlkörpern
- Durch dimensionale KMG-Prüfungen wird sichergestellt, dass die Schmiedegesenke bei allen Produktionsläufen die festgelegten Toleranzen einhalten
- Die Oberflächenanalyse (REM) bestätigt eine dichte, lunkerfreie Mikrostruktur in geschmiedeten Bauteilen
- Beschleunigte Korrosionsprüfungen (Salzsprühnebel) validieren die Eloxierungsqualität geschmiedeter Teile
Fazit: Fertigungsstrategie an Geschäftszielen ausrichten
Die Entscheidung zwischen Kaltschmieden und CNC-Bearbeitung ist nicht binär, sondern kontextabhängig. Die optimale Wahl hängt vom Produktionsvolumen, den thermischen Anforderungen, der geometrischen Komplexität und dem Entwicklungszeitplan ab.
Wählen Sie CNC-Bearbeitung, wenn: Sie benötigen ein schnelles Prototyping, rechnen mit häufigen Designänderungen oder benötigen komplexe Geometrien mit Hinterschneidungen. Erwarten Sie höhere Stückkosten, gewinnen Sie aber an Flexibilität und schnellerer Markteinführung.
Wählen Sie Kaltschmieden, wenn: Sie haben es mit Stückzahlen von mehr als 1.000 bis 2.000 Stück pro Jahr zu tun, fordern eine überlegene thermische Leistung, fordern maximale Materialeffizienz oder legen Wert auf strukturelle Festigkeit. Nehmen Sie die Werkzeuginvestitionen und die längere Vorlaufzeit in Kauf, um erhebliche Kosteneinsparungen pro Einheit und Leistungsvorteile zu erzielen.
Setzen Sie auf eine hybride Fertigung, wenn: Sie kombinieren die Materialeigenschaften und die Geschwindigkeit des Schmiedens mit der Präzision und Flexibilität der CNC. Erstellen Sie maßstabsgetreue Schmiederohlinge und wenden Sie dann präzise Endbearbeitung an, wenn die Designkomplexität dies erfordert. Dieser ausgewogene Ansatz nutzt die Stärken beider Prozesse.
Elektronikhersteller, die die Automobil-, Industrie- und Telekommunikationsbranche beliefern, erkennen diese Wahrheit zunehmend: Die kosteneffektivsten und leistungsoptimiertesten Komponenten entstehen aus integrierten Anlagen, die Kaltumformungsfähigkeiten mit präziser CNC-Bearbeitung und hauseigener Oberflächenbehandlung kombinieren. Diese Hersteller kontrollieren die gesamte Wertschöpfungskette – vom Rohaluminiumbarren bis zum fertigen eloxierten Bauteil. Sie können zwischen Prozessen wechseln, wenn sich Nachfrage und Technologie weiterentwickeln, und so einen Wettbewerbsvorteil wahren.
Wenn Sie Ihre nächste Generation elektronischer Komponenten bewerten, wenden Sie sich an Fertigungspartner, die beide Fähigkeiten anbieten. Fordern Sie Vergleichsmuster – geschmiedete und bearbeitete Varianten Ihres Teils – an und testen Sie diese auf Herz und Nieren. Lassen Sie sich bei der Prozessauswahl von Leistungsdaten und nicht von Traditionen oder Annahmen leiten. Das Ergebnis sind Komponenten, die hinsichtlich Kosten, Leistung und Zuverlässigkeit optimiert sind.
Häufig gestellte Fragen
F1: Wie hoch ist das typische Break-Even-Volumen, bei dem Kaltschmieden kostengünstiger ist als CNC-Bearbeitung?
Der Break-Even-Punkt liegt je nach Teilekomplexität und Materialkosten typischerweise zwischen 300 und 1.000 Stück. Einfache, relativ kleine Komponenten können bei geringeren Stückzahlen Kostenparität erreichen, während große oder geometrisch komplexe Teile möglicherweise höhere Stückzahlen erfordern. Wenn Sie detaillierte Kostenangebote von Herstellern anfordern, die beide Prozesse bedienen, erhalten Sie die genaueste Break-Even-Analyse für Ihre spezifische Komponente.
F2: Können kaltgeschmiedete Aluminiumkomponenten die gleichen Maßtoleranzen erreichen wie CNC-bearbeitete Teile?
Beim Kaltschmieden entstehen typischerweise Toleranzen von plus oder minus 0,1 Millimeter im geschmiedeten Zustand. Engere Toleranzen (plus oder minus 0,02 Millimeter) erfordern eine sekundäre CNC-Bearbeitung. Durch die Kombination von Schmieden mit Präzisionsbearbeitung erreichen Hersteller eine Genauigkeit auf CNC-Niveau und behalten gleichzeitig die Geschwindigkeits- und Kostenvorteile des Schmiedens bei.
F3: Welcher Prozess eignet sich besser für Wärmemanagementkomponenten wie Kühlkörper?
Kaltschmieden eignet sich hervorragend für das Wärmemanagement. Seine kontinuierliche Kornstruktur sorgt für ununterbrochene Wärmewege und erreicht eine bis zu 2,36-mal höhere Wärmeleitfähigkeit als Druckguss-Alternativen. Darüber hinaus formt das Schmieden Rippen mit hohem Streckungsverhältnis (bis zu 1:50) weitaus effizienter als CNC-Werkzeuge. Für die Massenproduktion von Kühlkörpern bietet das Schmieden sowohl thermische als auch wirtschaftliche Vorteile.
F4: Was sind die wichtigsten Designeinschränkungen, die ich beim Entwerfen von Komponenten für das Kaltschmieden berücksichtigen sollte?
Beim Kaltschmieden sind Entformungswinkel (normalerweise 1 bis 3 Grad) erforderlich, um Teile aus den Gesenken zu lösen. Hinterschnitte und komplexe interne Merkmale sind nur durch sekundäre Bearbeitungen realisierbar. Die Wandstärke sollte relativ gleichmäßig bleiben, um einen vollständigen Metallfluss während des Schmiedens zu gewährleisten. Durch die Zusammenarbeit mit erfahrenen Schmiedeingenieuren während der Entwurfsphase wird sichergestellt, dass die Geometrie Ihres Teils sowohl die Leistung als auch die Herstellbarkeit optimiert.
F5: Wie lange dauert der Design- und Herstellungsprozess der Matrize normalerweise?
Je nach Komplexität dauert die Gestaltung und Herstellung des Werkzeugs in der Regel 4 bis 12 Wochen. Einfache zylindrische oder rechteckige Schmiedeteile können in 4 bis 6 Wochen fertig sein, während komplexe Formen mit mehreren Umformstufen bis zu 12 Wochen oder länger dauern können. Dieser Zeitplan ist für die Produktionsplanung von entscheidender Bedeutung – er stellt die Vorlaufzeit dar, bevor Sie von der CNC- zur Schmiedeproduktion übergehen können.
F6: Kann die CNC-Bearbeitung die gleichen strukturellen Eigenschaften erzielen wie das Kaltschmieden?
Die CNC-Bearbeitung kann die Kornflussausrichtung und Ermüdungsbeständigkeit des Schmiedestücks nicht reproduzieren. Die maschinelle Bearbeitung schneidet wahllos durch natürliche Korngrenzen und erzeugt Spannungskonzentrationspunkte, die die mechanische Festigkeit im Vergleich zu geschmiedeten Äquivalenten verringern. Bei Anwendungen mit zyklischer Belastung oder Vibration bieten geschmiedete Komponenten höchste Zuverlässigkeit und Langlebigkeit.
F7: Wie unterscheidet sich die Materialausnutzung zwischen den beiden Prozessen?
Beim Kaltschmieden wird eine Materialausnutzung von etwa 95 Prozent erreicht – minimaler Abfall. Bei der CNC-Bearbeitung werden 60 bis 80 Prozent des Rohmaterials in Form von Spänen entfernt. Ein 100-Gramm-Schmiedeteil verbraucht etwa 105 Gramm Rohmaterial, während das entsprechende bearbeitete Teil 400 bis 500 Gramm verbraucht. Dieser Unterschied wirkt sich erheblich auf die Materialkosten und den ökologischen Fußabdruck im großen Maßstab aus.
F8: Welche Nachbearbeitungsanforderungen unterscheiden sich zwischen geschmiedeten und bearbeiteten Bauteilen?
Geschmiedete Teile müssen in der Regel beschnitten (gratentfernt), die Oberfläche gereinigt und eloxiert oder beschichtet werden. CNC-bearbeitete Teile müssen vor dem Beschichten entgratet und gereinigt werden. Geschmiedete Teile profitieren vom Eloxieren ihrer dichten, porenfreien Oberfläche, wodurch eine gleichmäßige Farbe und ein gleichbleibender Korrosionsschutz erreicht werden. Bei beiden Verfahren gelingt das Eloxieren erfolgreich, geschmiedete Teile weisen jedoch häufig eine bessere Gleichmäßigkeit des Eloxierens auf.
F9: Was ist der Vorteil der Hybridfertigung, die Schmieden und CNC-Bearbeitung kombiniert?
Die Hybridfertigung nutzt die Geschwindigkeit, Kosteneffizienz und Materialeigenschaften des Schmiedens für das Massenbauteil und wendet dann die Präzision der CNC-Bearbeitung für kritische Merkmale an – Montageflächen, Gewindelöcher, Schnittstellen mit engen Toleranzen. Dieser Ansatz nutzt die wirtschaftlichen und leistungsbezogenen Stärken beider Verfahren und macht ihn besonders wertvoll für komplexe elektronische Komponenten, die für die Massenproduktion bestimmt sind.
F10: Welche Aluminiumlegierungen eignen sich zum Kaltumformen und beeinflussen sie die Entscheidung zwischen den Prozessen?
Die Aluminiumlegierungen 1050, 1070, 6061, 6063 und 7075 lassen sich alle erfolgreich schmieden. Hochfeste Legierungen wie 7075 profitieren besonders vom Schmieden, da der Prozess ihre Streckgrenze durch Kornausrichtung optimiert. Beide Verfahren eignen sich für diese Legierungen, das Schmieden ermöglicht jedoch eine umfassendere Ausschöpfung des Potenzials hochfester Legierungen. Fragen Sie Ihren Fertigungspartner nach der Eignung der Legierung für Ihre Anwendung.
Empfohlene Produkte
-
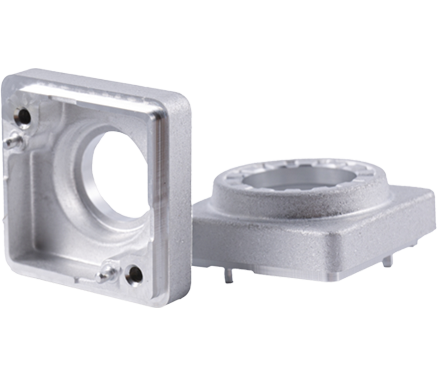
Aluminiumgehäuse für Fahrzeugkameras
Material: Al1070, zuverlässige Reinheit sorgt für eine hervorragende Wärmeableitung des Produkts, was die Zuverlässigkeit und Stabilität des Laserschweißens auf Kundenseite gewährleisten kann.
CNC: Zuverlässigkeit der Bearbeitung und Spanntechnik.
Entwicklung: Produkttoleranz und Passform; Strukturdesign;
PPM: Stabilität und Konsistenz der Produktqualität;
-
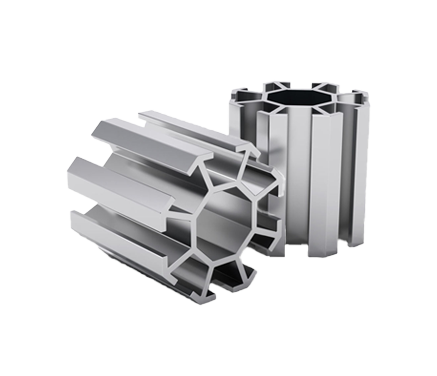
Aluminium-Kaltfließpressen
Energieeffizient und umweltfreundlich, mit hoher Produktionseffizienz, hoher Produktpräzision und sparsamem Rohstoffverbrauch.
Prozess: 1. Strangpressen, 2. Ablängen, 3. Schleifen, 4. Kaltumformen, 5. Magnetpolieren, 6. CNC-Bearbeitung, 7. Ultraschallreinigung, 8. Vollständige Inspektion und Verpackung.
-
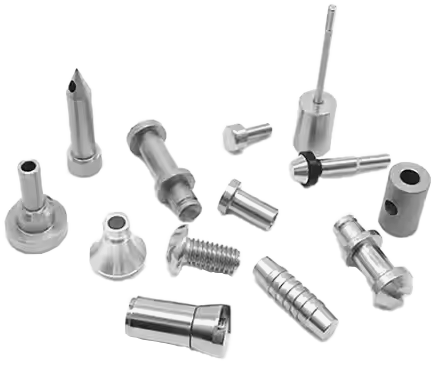
Aluminium-Kaltumformteile
Die Oberflächenrauheit des Produkts ist gering, und der Verfestigungseffekt der Umformung erhöht zusätzlich die Festigkeit des Produkts.
-
Tel-nummer
+86-0572-2210226Telefonnummer
+86-13819283977 +86-13655726561 +86-13567228000Adresse
Gebäude B, Industriepark für Innovation und Unternehmertum, Nr. 288, Yansan Road, Stadt Huzhou, Provinz Zhejiang, ChinaQrCode
-
Schnelllinks
Home Produkte Über uns Fähigkeiten Branchen Nachrichten Kontakt -
Erkunden
Aluminiumgehäuse für Fahrzeugkameras Aluminium-Kaltfließpressen Aluminium-Kaltumformteile -
KONTAKT AUFNEHMEN